جلسهای در تاریخ ۱۴۰۵/۰۷/۲۶ با موضوع استانداردسازی راهبری کارخانه پرعیارکنی یک برگزار شد. محورهای اصلی مورد بررسی در این جلسه عبارت بودند از: معرفی مدار فرآوری کارخانه پرعیارکنی یک، بازنگری و اصلاح نقاط افزودن شیرآهک در مرحله دوم پرعیارکنی، اصلاح نقاط تزریق کلکتور در مدار فلوتاسیون و بازنگری نقاط افزودن مواد شیمیایی در مدار خردایش مجدد.
۱. معرفی مدار آسیاکنی کارخانه پرعیارکنی یک
مدار آسیاکنی کارخانه پرعیارکنی یک از دو بخش مشابه شمالی و جنوبی تشکیل شده است. در هر بخش، چهار آسیای گلولهای به همراه چهار خوشه هیدروسیکلون فعالیت میکنند که هر آسیا داری یک خوشه سیکلون است که بهصورت مدار بسته عمل میکنند.
خوراک آسیاهای گلولهای اولیه از انبار نرمه تأمین میشود. ظرفیت اسمی این انبار ۵۲٬۸۰۰ تن و ظرفیت زنده آن ۴۸٬۰۰۰ تن است. محصول خروجی از آسیاهای گلولهای، پس از عبور از سرند گردان، طبقهبندی میشود. مواد درشتدانه باقیمانده روی سرند، از طریق نوار نقاله برگشتی (ریجکت) به کارخانه پرعیارکنی دو منتقل میشوند؛ درحالیکه مواد ریزدانه عبوری از سرند، بهوسیله پمپ به خوشه هیدروسیکلونها ارسال میشوند.
در خوشه هیدروسیکلون، مواد بر اساس اندازه ذرات طبقهبندی میشوند. سرریز هیدروسیکلونها با دانهبندی مطلوب، بهگونهای که ۷۰ درصد ذرات آن کوچکتر از ۷۴ میکرون هستند، به مدار فلوتاسیون منتقل میشود. در مقابل، تهریز هیدروسیکلونها که حاوی ذرات درشتتر است، به آسیاهای گلولهای بازمیگردد تا خردایش بیشتری روی آن انجام شود. به این ترتیب، گردش مواد بین آسیاهای گلولهای و هیدروسیکلونها امکان دستیابی به دانهبندی مناسب برای ورود به مرحله فلوتاسیون را فراهم میکند.
۲. معرفی مدار فلوتاسیون و خردایش مجدد
مدار فلوتاسیون کارخانه پرعیارکنی یک در هر یک از بخشهای شمالی و جنوبی، شامل ۴ ردیف ۱۴سلولی پرعیارکنی اولیه و دو ردیف پرعیارکنی ثانویه که هر ردیف شامل هفت سلول رمقگیری، هفت سلول شستشوی اول، چهار سلول شستشوی دوم و دو سلول شستشوی سوم (مرحله نهایی) است.
بهمنظور خردایش مجدد کنسانتره حاصل از سلولهای پرعیارکنی اولیه و رمقگیری، در هر بخش دو آسیای گلولهای سرریزشونده با ابعاد ۳۰۵۰ × ۵۷۹۰ میلیمتر و توان نامی ۹۰۰ اسب بخار در نظر گرفته شده است. در وضعیت فعلی، هر آسیا بههمراه یک خوشه متشکل از چهار هیدروسیکلون ثانویه، در قالب مدار بسته فعالیت میکند.
در این مدار، کنسانتره حاصل از مراحل پرعیارکنی اولیه و رمقگیری با محصول آسیاهای خردایش مجدد مخلوط شده و سپس برای طبقهبندی ذرات به هیدروسیکلونهای ثانویه ارسال میشود. سرریز هیدروسیکلونهای ثانویه، با دانهبندی معادل ۸۶ درصد ذرات عبوری از سرند ۴۴ میکرون، بهعنوان خوراک مرحله شستشوی اول مورد استفاده قرار میگیرد. تهریز سیکلونهای ثانویه نیز به مظور خردایش بیشتر وارد آسیاهای ثانویه میگردد.
همچنین، مجموع باطله خروجی از سلولهای پرعیارکنی اولیه و رمقگیری، باطله نهایی مدار فلوتاسیون را تشکیل میدهد(شکل ۱).
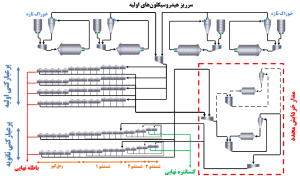
شکل۱: مدارآسیاکنی و فلوتاسیون کارخانه پرعیارکنی یک
یکی از پارامترهای مؤثر بر عملکرد مدار فلوتاسیون، pH پالپ است که تنظیم آن در محدوده مناسب، نقش مهمی در کنترل انتخابپذیری فرایند و جدایش کانیهای سولفیدی ایفا میکند. همانطور که در شکل(۲) مشاهده میشود، در محدوده pH برابر با ۱۱٫۳ تا ۱۱٫۸، بیشترین اختلاف بین بازیابی پیریت و کالکوپیریت مشاهده میشود. بنابراین، تنظیم pH در این محدوده میتواند با کاهش شناوری پیریت و حفظ شناوری کالکوپیریت، به افزایش انتخابپذیری فرایند و کاهش ورود پیریت به کنسانتره کمک کند.
در مدار فلوتاسیون کارخانه پرعیارکنی یک، مقدار pH مطلوب پالپ در ردیفهای پرعیارکنی اولیه برابر با ۱۱٫۸ و در ردیفهای پرعیارکنی ثانویه برابر با ۱۲٫۳ در نظر گرفته شده است. این تفاوت در مقادیر هدف pH، ضرورت کنترل و تنظیم شرایط شیمیایی پالپ متناسب با الزامات هر مرحله از فلوتاسیون را نشان میدهد.
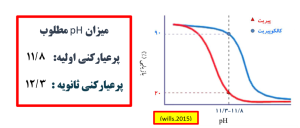 شکل۲:تاثیر pH بر بازیابی پیریت و کالکوپیریت
در طراحی اولیه مدار فلوتاسیون کارخانه پرعیارکنی یک، مدار پرعیارکنی ثانویه شامل دو مرحله شستشو و یک مرحله رمقگیری بود. بهمنظور تنظیم pH پالپ در این بخش از مدار، شیرآهک به مدار خردایش مجدد افزوده میشد. با ورود محصول مدار خردایش مجدد به مرحله اول شستشو، امکان تنظیم pH خوراک و فراهمکردن شرایط شیمیایی مناسب برای عملکرد مدار پرعیارکنی ثانویه فراهم میشد.
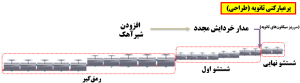
شکل۳: چیدمان سلولهای پرعیارکنی ثانویه در طراحی
در وضعیت فعلی، با اضافه شدن مرحله سوم شستشو به مدار پرعیارکنی ثانویه، تزریق شیرآهک همچنان در مدار خردایش مجدد انجام میشود. در نتیجه، با توجه به تغییر آرایش مدار و افزایش تعداد مراحل شستشو، بازنگری در محل افزودن شیرآهک بهمنظور دستیابی به pH مطلوب در مراحل مختلف پرعیارکنی ثانویه ضروری است.
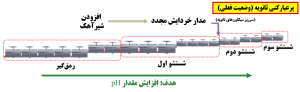
شکل۴: چیدمان سلولهای پرعیارکنی ثانویه در وضعیت فعلی
در مدار پرعیارکنی ثانویه، هدف آن است که مقدار pH پالپ از سلولهای رمقگیری به سمت سلولهای مرحله سوم شستشو بهتدریج افزایش یابد. بهمنظور ارزیابی وضعیت موجود و بررسی میزان انطباق پروفیل pH با مقادیر هدف در مراحل مختلف این مدار، پایش pH پالپ بهمدت ۱۰ روز در ردیفهای پرعیارکنی ثانویه انجام شد. نتایج این پایش، مشخص کرد وضعیت فعلی pH ردیف پرعیارکنی ثانویه با pH مطلوب مراحل مختلف شستشو مغایرت دارد.
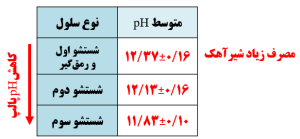
شکل۵: میزان pH مراحل مختلف شستشو قبل از اصلاح
یکی دیگر از مسائل موجود در مدار، مصرف بالای شیرآهک برای افزایش pH پالپ به مقدار هدف ۱۲٫۳ در مرحله اول شستشو است. این موضوع با توجه به حجم بالای سلولهای شستشوی مرحله اول، اهمیت بیشتری پیدا میکند و لزوم بررسی روش توزیع شیرآهک در مدار را نشان میدهد.
از جمله عوامل مؤثر بر کاهش pH پالپ در مراحل شستشو میتوان به ورود آب به ناو کنسانتره و همچنین افزودن آب به مخازن پمپ کنسانتره اشاره کرد. این موارد میتوانند با تغییر شرایط شیمیایی پالپ، بر pH جریان ورودی به مراحل بعدی تأثیر بگذارند؛ بنابراین، بررسی سهم هر یک از این عوامل در تغییرات pH میتواند به شناسایی راهکارهای مناسب برای بهبود توزیع شیرآهک و کاهش مصرف آن کمک کند.
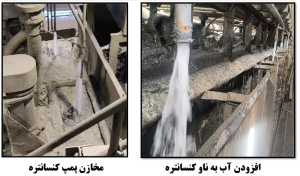
شکل ۶: اضافه شدن آب به ناوهای کنسانتره و مخازن پمپ کنسانتره
در ادامه، بهمنظور امکانسنجی افزایش pH در مرحله سوم شستشو و بررسی اثربخشی افزودن مستقیم شیرآهک به خوراک این مرحله، یک مسیر موقت تزریق شیرآهک به ناو کنسانتره مرحله دوم شستشو اضافه شد. ازآنجاکه کنسانتره خروجی مرحله دوم شستشو از طریق این ناو، خوراک مرحله سوم شستشو را تأمین میکند، این اقدام با هدف بررسی امکان تنظیم pH در نقطهای نزدیکتر به مرحله نهایی شستشو و ارزیابی تأثیر آن بر پروفیل pH مدار انجام شد.
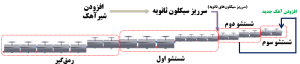
شکل ۷: مسیرکشی جدید اضافه کردن شیرآهک به مرحله سوم شستشو
پس از ایجاد مسیر موقت تزریق شیرآهک به ناو کنسانتره مرحله دوم شستشو، امکان افزایش pH پالپ در مرحله سوم شستشو فراهم شد. در ادامه، بهمنظور کاهش pH در مرحله اول شستشو و بررسی تأثیر تغییر محل تزریق شیرآهک بر پروفیل pH مدار، میزان مصرف شیرآهک در مدار خردایش مجدد کاهش یافت. پس از اعمال این تغییرات، pH پالپ در مراحل مختلف مدار پرعیارکنی ثانویه بهمدت ۱۰ روز پایش شد. نتایج حاصل از این پایش در ادامه ارائه شده است.
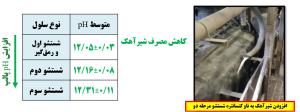
شکل۸ : مقدار pH پالپ مراحل مختلف شستشو پس از ایجاد تغییرات
با توجه به نتایج حاصل از پایش و دستیابی به مقادیر مطلوب pH در مراحل مختلف شستشو، راهکارهای مختلف برای افزودن شیرآهک به مرحله سوم شستشو مورد بررسی قرار گرفتند.
در مدار خردایش مجدد، یک باکس مقسم شیرآهک وجود داشت که وظیفه توزیع شیرآهک بین دو آسیای ثانویه را بر عهده داشت. بااینحال، استفاده از این مقسم برای هدایت شیرآهک به مرحله سوم شستشو امکانپذیر نبود؛ زیرا باکس مذکور تنها دارای دو خروجی بود که هر دو به آسیای ثانویه اختصاص داشتند. علاوه بر این، یکی دیگر از محدودیتهای طراحی موجود، نبود امکان توزیع همزمان شیرآهک به هر دو آسیای ثانویه در شرایطی بود که هر دو آسیا در مدار قرار داشتند. این محدودیتها، ضرورت بازنگری در طراحی باکس مقسم و اصلاح سیستم توزیع شیرآهک را بیش از پیش مشخص میکرد.
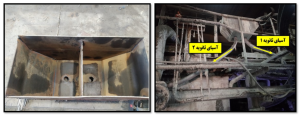
شکل ۹:باکس شیرآهک در وضعیت فعلی
به منظور رفع این چالش باکس مقسم جدیدی برای مدار خردایش مجدد طراحی شد . طراحی این باکس مقسم به این گونه بود که مقسم از دو قسمت اصلی تشکیل شده و قسمت اول دارای یک خروجی به سمت مرحله سوم شستشو و قسمت دیگر نیز دارای دو خروجی برای آسیای ثانویه بود و برای برای تنظیم دبی خروجی در قسمت اول یک شیرنیشگونی طراحی و ساخته شد و با نصب این شیرنیشکونی در مسیر انتقال شیرآهک به مرحله سوم شستشو امکان تنظیم دبی شیرآهک ارسالی به این مرحله میسر شد .همچنین برای قسمت دوم باکس نیز از شیر نیزه ایی به منظور باز یا بستن مسیر انتقال شیرآهک به سمت آسیاهای ثانویه استفاده میشود.
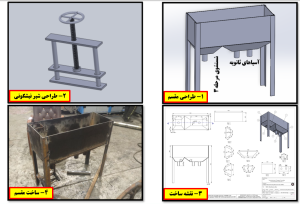
شکل ۱۰: طراحی و ساخت باکس مقسم جدید شیرآهک
با طراحی، ساخت و نصب باکس مقسم جدید شیرآهک، امکان هدایت و افزودن شیرآهک به مرحله سوم شستشو فراهم شد. همچنین، با طراحی و نصب شیرهای نیشگونی در مسیرهای خروجی، امکان تنظیم دبی شیرآهک ارسالی به این مرحله به وجود آمد.
از سوی دیگر، طراحی جدید باکس مقسم و استفاده از شیرهای نیزهای در خروجیهای مربوط به آسیاهای ثانویه، امکان توزیع همزمان شیرآهک بین هر دو آسیا را در شرایط بهرهبرداری همزمان آنها فراهم کرد. بدینترتیب، محدودیتهای باکس مقسم قبلی برطرف شد و باکس جدید پس از نصب، وارد مدار شد.
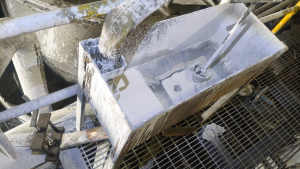
شکل ۱۱: باکس مقسم جدید شیرآهک نصب شده در مدار خردایش مجدد
پس از چند روز پایش عملکرد باکس مقسم جدید، مشخص شد که بهدلیل پایین بودن دبی شیرآهک ارسالی به مرحله سوم شستشو و بازشدگی کم شیر نیشگونی، مسیر انتقال شیرآهک در محدوده شیر دچار گرفتگی میشود. این مسئله، پایداری انتقال شیرآهک و تنظیم دبی آن را با مشکل مواجه میکرد.
بهمنظور رفع این مشکل، یک انشعاب آب در مجاورت باکس مقسم ایجاد و مسیرکشی شد تا امکان افزودن آب به جریان شیرآهک ارسالی به مرحله سوم شستشو فراهم شود. این اقدام با هدف رقیقسازی جریان شیرآهک و کاهش احتمال گرفتگی مسیر انتقال انجام گرفت.
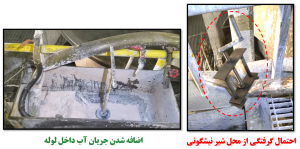
شکل ۱۲: اضافه شدن انشعاب آب در جهت جلوگیری از گرفتگی مسیر
با انجام اصلاحات مذکور و افزودن آب به مسیر انتقال شیرآهک، مشکل گرفتگی مسیر تا حد زیادی برطرف شد و امکان بهرهبرداری پایدار از باکس مقسم شیرآهک فراهم گردید.
معرفی کلکتورهای مورد استفاده در مدار فلوتاسیون
در ادامه جلسه، کلکتورهای مورد استفاده در مدار فلوتاسیون کارخانه پرعیارکنی یک و ویژگیهای عملکردی آنها معرفی و بررسی شدند. این مواد با توجه به ساختار شیمیایی و ویژگیهای سطحی کانیها، نقش مهمی در فرایند شناورسازی و دستیابی به بازیابی و عیار مطلوب کنسانتره دارند. کلکتورهای معرفیشده عبارتاند از:
۱. ایزوپروپیل زانتات (Z11)
ایزوپروپیل زانتات که با نام تجاری Z11 شناخته میشود، از کلکتورهای مورد استفاده در فلوتاسیون کانیهای سولفیدی است. این ماده با جذب روی سطح کانیهای هدف و افزایش آبگریزی آنها، به اتصال ذرات به حبابهای هوا و انتقال آنها به کف سلول فلوتاسیون کمک میکند. Z11 بهعنوان یکی از کلکتورهای مدار، با هدف شناورسازی کانیهای سولفیدی و دستیابی به بازیابی مناسب مورد استفاده قرار میگیرد.
۲. پتاسیم آمیل زانتات (Z6)
پتاسیم آمیل زانتات که با نام تجاری Z6 شناخته میشود، یکی دیگر از کلکتورهای مورد استفاده در فلوتاسیون کانیهای سولفیدی است. این ماده به دلیل ساختار شیمیایی خود میتواند خاصیت آبگریزی سطح کانیهای هدف را به مقدار زیاد افزایش دهد و در شرایط مناسب، به بهبود شناورسازی و افزایش بازیابی کمک کند. استفاده از این کلکتور با هدف تقویت عملکرد شناورسازی و افزایش بازیابی کانیهای ارزشمند انجام میشود.
۳. تیونوکربامات (TC15)
TC15 از خانواده کلکتورهای تیونوکربامات است که در فلوتاسیون کانیهای مسدار مورد استفاده قرار میگیرد. این کلکتور با توجه به ویژگیهای شیمیایی و برهمکنش آن با سطح کانیهای هدف، میتواند در بهبود انتخابپذیری شناورسازی کانیهای مسدار مؤثر باشد. استفاده از TC15 با هدف افزایش شناورسازی کانیهای مسی و بهبود عملکرد جدایش و افزایش عیار انجام میشود.
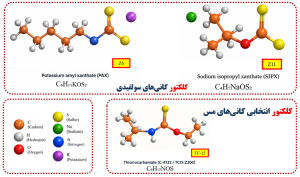
شکل ۱۳: کلکتورهای مورد استفاده در مدار فلوتاسیون
در پژوهشی که در سال ۱۳۷۹ توسط بنیسی و همکاران انجام شد، تأثیر نحوه توزیع و محل افزودن مواد شیمیایی بر عملکرد مدار فلوتاسیون کارخانه پرعیارکنی یک مورد بررسی قرار گرفت. نتایج این پژوهش نشان داد که در صورت تزریق ۷۵ درصد از کلکتور در ابتدای مدار و افزودن ۲۵ درصد باقیمانده در اولین (Junction Box)، بازیابی کل مدار به میزان ۱٫۳ واحد درصد افزایش مییابد. همچنین، این الگوی توزیع کلکتور موجب بهبود بازیابی ذرات مس با اندازه بزرگتر از ۱۰۰ میکرون شد، بهطوریکه بازیابی این ذرات ۷۶ درصد افزایش یافت. این نتایج بر اهمیت محل و نحوه توزیع کلکتور در مدار فلوتاسیون و تأثیر آن بر بازیابی کلی و عملکرد شناورسازی ذرات درشت تأکید دارند.
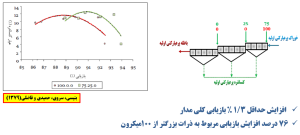
شکل۱۴: نتایج توزیع نقاط اضافه شدن مواد شیمیایی
در حال حاضر، در هر یک از بخشهای شمالی و جنوبی کارخانه پرعیارکنی یک، ۲۶ نقطه برای تزریق مواد شیمیایی در نظر گرفته شده است. تعدد نقاط تزریق و پراکندگی آنها در بخشهای مختلف مدار، چالشهایی را در زمینه پایش و کنترل مصرف مواد شیمیایی ایجاد میکند. بهطوریکه مراقبتکاران مربوطه برای بررسی وضعیت عملکرد نقاط تزریق و کنترل میزان مصرف مواد شیمیایی در هر نقطه، ناگزیر به پیمایش مسافت قابلتوجهی در سطح کارخانه هستند. این موضوع علاوه بر افزایش زمان موردنیاز برای پایش، ضرورت بازنگری در نحوه توزیع نقاط تزریق و بهبود روشهای نظارت بر مصرف مواد شیمیایی را نشان میدهد.
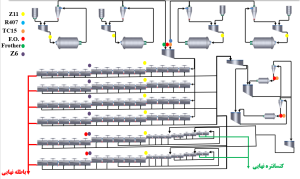
شکل۱۵: نقاط اضافه شدن مواد شیمیایی در وضعیت فعلی
در مدار فلوتاسیون، نقاط تزریق مواد شیمیایی پیش از این اصلاح، همگی در سمت چپ سلولها قرار داشتند. در نتیجه، مراقبت کار برای پایش، بررسی و تنظیم میزان مصرف مواد شیمیایی در هر ردیف، ناچار بود طول هر ردیف را بهصورت جداگانه طی کند. این وضعیت موجب افزایش مسافت پیمایش و زمان موردنیاز برای انجام عملیات پایش میشد.
بهمنظور رفع این چالش و بهبود دسترسی به نقاط تزریق، محل نقاط تزریق مواد شیمیایی در ردیفهایی با شماره فرد از سمت چپ به سمت راست سلولها منتقل شد. با اجرای این تغییر و قرارگیری نقاط تزریق ردیفهای مجاور در دو سمت متفاوت، مراقب کار میتواند با پیمایش طول یک ردیف، به نقاط تزریق دو ردیف مجاور دسترسی داشته باشد و میزان مصرف مواد شیمیایی را بررسی و تنظیم کند. این اصلاح با هدف کاهش مسافت پیمایش و تسهیل فرایند پایش و کنترل مصرف مواد شیمیایی انجام شد.
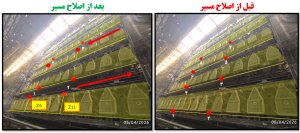
شکل ۱۶: جابهجایی نقاط اضافه شدن مواد شیمیایی
همچنین، بهمنظور تسهیل شناسایی و تمایز مواد شیمیایی مورد استفاده در مدار آسیاکنی، پلاکهای نامگذاری تهیه و بر روی مخازن نگهداری مواد شیمیایی نصب شد. این اقدام با هدف افزایش سرعت شناسایی مخازن، کاهش احتمال اشتباه در تشخیص مواد شیمیایی و بهبود فرایند پایش و راهبری مدار انجام گرفت
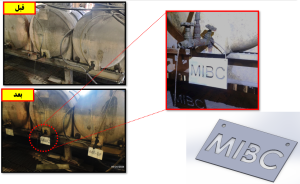
شکل۱۷: پلاک گذاری برروی تانکهای مواد شیمیایی
در ادامه، میزان مصرف مواد شیمیایی در هر یک از نقاط تزریق بررسی و نتایج حاصل در قالب جدولی ثبت شد تا امکان پایش و مقایسه میزان مصرف در نقاط مختلف مدار فراهم شود.
از دیگر مشکلات شناساییشده، عدم تزریق TC15 و گازوئیل در مدار خردایش مجدد و ردیفهای پرعیارکنی ثانویه بود. همچنین، جانمایی نامناسب برخی از نقاط تزریق، موجب گرفتگی و خارجشدن آنها از دسترس میشد و امکان تزریق پایدار مواد شیمیایی را با اختلال مواجه میکرد
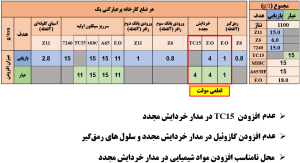
شکل ۱۸: مقدار مصرف مواد شیمیایی در هرنقطه از مدار
بهدلیل اجرای پروژه پیمانکار در اتاق مواد شیمیایی و تخریب مسیرهای انتقال TC15 به مدار خردایش مجدد، امکان تزریق این ماده شیمیایی به مدار مذکور با محدودیت مواجه شد. بهمنظور رفع این مشکل، با تلاش واحد عملیات، مسیر جدیدی برای انتقال TC15 در نظر گرفته شد. پس از اتمام عملیات مسیرکشی و آمادهسازی خط انتقال، امکان تزریق مجدد این ماده شیمیایی به مدار خردایش مجدد فراهم شد و مشکل ناشی از تخریب مسیر قبلی برطرف گردید.
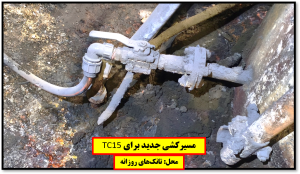
شکل۱۹: انشعاب جدید اضافه شدن TC15 به مدار خردایش مجدد
یکی دیگر از موارد مطرحشده، توقف تزریق گازوئیل در مدار خردایش مجدد بود. با توجه به وقوع حادثه در کارخانه در پی استفاده از لولههای پلیاتیلن برای انتقال گازوئیل، امکان تزریق این ماده به مدار خردایش مجدد با محدودیت مواجه شده بود. بهمنظور رفع این مشکل و افزایش ایمنی سیستم انتقال، جنس لولههای انتقال گازوئیل به فلزی تغییر داده شد. پس از اجرای این اصلاح، امکان تزریق مجدد گازوئیل به مدار خردایش مجدد فراهم شد.
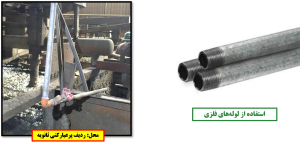
شکل۲۰: تغیر جنس لوله انتقال گازوئیل
مورد بعد از مشکلات موجود در مدار خردایش مجدد، گرفتگی نقاط تزریق مواد شیمیایی بهدلیل جانمایی نامناسب آنها بود. ازآنجاکه این مواد در تشتک تهریز هیدروسیکلونهای ثانویه تزریق میشدند، پاشش پالپ در این ناحیه موجب گلگرفتگی نقاط تزریق و در نتیجه، اختلال در عملکرد آنها و خارجشدن این نقاط از دسترس میشد.
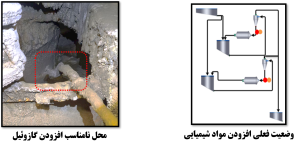
شکل۲۱: محل نامناسب اضافه شدن مواد شیمیایی به مدار خردایش مجدد
بهمنظور رفع این چالش، محل نقاط تزریق مواد شیمیایی اصلاح و این نقاط به باکس شیرآهک منتقل شدند. با اجرای این اصلاح، دسترسی به محلهای تزریق برای انجام عملیات پایش و تنظیم مصرف تسهیل شد. همچنین، با تغییر محل استقرار نقاط تزریق، مشکل ریزش و تجمع مواد جامد بر روی لولههای تزریق برطرف شد و شرایط مناسبتری برای بهرهبرداری و نگهداری این نقاط فراهم آمد.
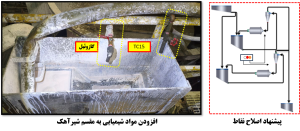
شکل۲۲:محل جدید اضافه شدن مواد شیمیایی در مدار خردایش مجدد
خلاصه و جمعبندی
بر اساس نتایج پایش pH در مدار پرعیارکنی ثانویه، مقادیر pH در مراحل اول تا سوم شستشو بهترتیب برابر با ۱۲٫۳۷، ۱۲٫۱۳ و ۱۱٫۸۳ بود. با توجه به هدف افزایش pH در مرحله سوم شستشو و ایجاد روند افزایشی pH از مرحله اول به مرحله سوم، میزان شیرآهک تزریقی به مرحله اول کاهش یافت و بخشی از آن از طریق باکس مقسم به مرحله سوم شستشو هدایت شد. پس از اعمال این تغییرات، مقادیر pH در مراحل اول تا سوم بهترتیب به ۱۲٫۰۵، ۱۲٫۱۶ و ۱۲٫۳۱ رسید که نشاندهنده بهبود پروفیل pH در مدار و دستیابی به مقادیر مطلوب در مراحل شستشو است.
همچنین، با اصلاح مسیرهای لولهکشی و ساماندهی نقاط افزودن مواد شیمیایی در مدار فلوتاسیون و خردایش مجدد، دسترسی به نقاط تزریق تسهیل شد و امکان پایش، تنظیم شیرها و اندازهگیری دبی مواد شیمیایی با سهولت بیشتری فراهم آمد.
در نهایت، با ایجاد امکان افزودن گازوئیل و TC15 به باکس مقسم شیرآهک در مدار خردایش مجدد، امکان توزیع این مواد شیمیایی به هر دو آسیای ثانویه از طریق یک نقطه فراهم شد. مجموعه اقدامات انجامشده، با هدف بهبود کنترل شرایط عملیاتی، تسهیل پایش مصرف مواد شیمیایی و افزایش سهولت راهبری مدار صورت گرفت.