
در مدار خردایش کارخانه فرآوری سرباره، یک آسیای نیمهخودشکن با سرعت ثابت ۱۳٫۳ دور بر دقیقه، قطر ۶۰۰۰ میلیمتر و طول مؤثر ۶۵۰۰ میلیمتر مورد استفاده قرار گرفته است. آسیای نیمهخودشکن یکی از تجهیزات اصلی و اثرگذار در مدار خردایش کارخانه فرآوری سرباره است و عملکرد آن تأثیر مستقیمی بر ظرفیت و پایداری مدارهای پاییندست دارد. از این رو، طراحی مناسب اجزای داخلی آسیا، بهویژه آسترهای سر ورودی، آسترهای بدنه، پالپلیفترها و شبکه خروجی، از اهمیت ویژهای برخوردار است (شکل ۱).
 شکل ۱: آسیای نیمهخودشکن کارخانه فرآوری سرباره
اولین مرحلهای که در مرکز تحقیقات فرآوری مواد کاشیگر برای بهینهسازی این طرح انجام شد، انجام شبیهسازی کل آسیا به روش اجزای گسسته با نرمافزار KMPC-DEM بود. آسترهای سر ورودی نقش مهمی در عمر آسترهای ابتدایی بدنه آسیا دارند. اگر این آسترها طراحی نامناسبی داشته باشد، سبب میشود که ذرات و گلولهها بیش از حد بالا رفته و در هنگام سقوط، مستقیما به بدنه آسیا برخورد داشته باشند. شعاعی بودن آسترها سبب شده است که بخش زیادی از ذرات تا موقعیت ساعت ۱۲ نیز از بدنه رها نشود. بالا رفتن بیش از حد ذرات توسط آسترهای ورودی آسیا سبب شده که بخش زیادی از گلولهها و ذرات مسیر نامتعارفی را در آسیا طی کنند. یکی از راههای مقابله با این پدیده و تصحیح مسیر حرکت مواد، بکارگیری آسترهای منحنی به جای شعاعی در آسیاست. شبیهسازی انحنادار نشان داد که منحنی شدن کوهانهای این آستر سبب شده که مسیر حرکت مواد بسیار متفاوت از طرح اصلی شود. در طرح جدید، برخورد مستقیم و بالابری بیش از حد ذرات به طور کل از بین رفته است (شکل ۲).
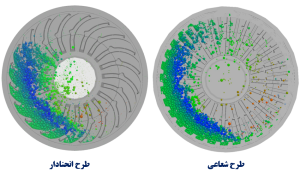 شکل۲: شبیهسازی جریان گلولهها و ذرات درون آسیا
یکی از چالشهای اساسی در طراحی آسترهای سر ورودی، محل اتصال آسترهای داخلی و بیرونی بود. در طرح شعاعی، چشمهبار داخل آسیا دقیقاً بر مرز میان آسترهای داخلی و بیرونی منطبق بود. با نصب آسترهای انحنادار، محل این مرز تغییر یافت که منجر به اصلاح الگوی سایش و بهبود نرخ مصرف آسترهای داخلی شد. مرز بین آسترهای داخلی و خارجی تغییر کرده و تعداد آسترهای داخلی از ۲۰ به ۱۰ عدد کاهش یافته است. بر اساس پایشهای انجامگرفته، عمر آستر داخلی از ۳۷۸۱ ساعت به بیش از ۹۰۰۰ ساعت (تاکنون) افزایش یافته است. همچنین، پیشبینی میشود عمر مفید آسترهای داخلی طرح منحنی به بیش از ۴۰ هزار ساعت برسد (شکل ۳).
 شکل ۳: مقایسه عمر آسترهای شعاعی و انحنادار سر ورودی (داخلی)
هدف اصلی از اصلاحات انجامشده در آسترهای انحنادار تنها افزایش عمر آسترها نیست و بهبود عملکرد خردایش و فرآیند نسبت به سایر پارامترها اولویت بیشتری دارد. با این حال، تیم طراحی آسترهای آسیای نیمهخودشکن پس از بررسیهای اولیه متوجه شد امکان افزایش عمر آسترها نیز با اعمال تغییراتی مبتنی بر تنظیم توزیع فلز و اصلاح جنس آسترهای داخلی سرورودی وجود دارد. در همین راستا، آستر داخلی سرخروجی در طرح اصلاحی بهصورت ترکیبی طراحی شد (شکل ۴)، بهگونهای که بخش بالابری پالپ و سطح درگیر با پالپ لاستیکی و بخش پشتی فلزی در نظر گرفته شد. این اقدام وزن آسترهای داخلی سرورودی را از ۴۶۲ به ۱۱۴ کیلوگرم کاهش داد و امکان افزایش ضخامت آسترهای بیرونی سرخروجی را فراهم کرد. بهطوری که میزان فلز در ناحیهای با سایش بیشتر، افزایش یافت.
 شکل ۴: اصلاح طرح آسترهای سر ورودی (طرح انحنادار)
از مهمترین مزیتهای آسترهای بیرونی سرخروجی طرح انحنادار، اصلاح الگوی پرتاب گلوله و درنتیجه بهبود ضربههای واردشده به آسترهای بدنه ردیف اول بود. با توجه به ماهیت کلی آسترهای انحنادار، میزان سایش آنها افزایش یافت. اما هدف اصلی طراحی آسترهای انحنادار افزایش عمر آستر نبود، بلکه بهبود عملکرد آستر همواره مدنظر بوده است.البته شکل ۵ نشان دهنده افزایش عمر آسترهای انحنادار اصلاح شده است.
 شکل ۵: مقایسه کارکردآسترهای سر ورودی (بیرونی)
شبیهسازی مسیر حرکت مواد در آسترهای بدنه طرح قبل (شکل ۶) نشان داد که با وجود زاویه بالابر۳۰ درجه، بخشی از مواد برخورد مستقیم با آستر دارند. مورد دیگری که از نتایج این شبیهسازی میتوان استنباط کرد، تعداد ذرات کم در آبشاری بزرگ است. به عبارت دیگر بخش قابل توجهی از مواد که توسط بالابرهای آسترها بالا میروند، در موقعیت ساعت ۳ یا نهایتا ساعت ۲، از بالابرها رها شده و تشکیل آبشاری کوچک میدهند. مکانیزم خردایش در آبشاری کوچک، از نوع سایش است و تنها میتواند به تولید نرمه بیانجامد و هیچ نقش محسوسی در تولید ضربه ایفا نمیکند. جهت تصحیح بخش اول که رفع مشکل برخورد ذرات به بدنه آسیاست، تنها راه حل، افزایش زاویه صفحه بالابر است. در شکل ۶ شبیهسازی این آسترهای بدنه طرح جدید نشان داده شده است. با توجه به اینکه ظرفیت بالابری آسترها به حداکثر ممکن رسیده است. همچنین با توجه به اینکه هیچ گپ و فاصلهای بین ناحیه آبشاری بزرگ و کوچک ایجاد نشده است، نشان میدهد که در این شرایط، طیف گسترده و پیوستهای از بار خرد کننده ایجاد شده که هر کدام دارای انرژی های متفاوتی هستند.
 شکل ۶: بررسی شبیهسازی جریان گلولهها و ذرات درون آسیا طرح قبل و طرح جدید
در شکل ۷ نمایی از کوهان و پاکت بار را نشان میدهد، همانطور که مشخص است، مقدار پاکت بار افزایش پیدا کرده و همچنین زاویه بالابری از ۳۰ به ۳۵ درجه افزایش پیدا کرده است. این تغییر نشان میدهد که میزان بالابری مواد افزایش پیدا میکند.
 شکل ۷: مقایسه طرح قبل و جدید آسترهای بدنه
در جریان بررسیها و ارزیابیهای انجامشده در چند مرحله پس از نصب آسترهای بدنه، نتایج سودمندی برای اصلاح رویه تعویض این آسترها بهدست آمد. شکل ۸، محور عمودی ارتفاع کوهان و محور افقی تناژ کارکرد آسترهای بدنه شرکت فولاد طبرستان را پس از یک دوره نصب آسترهای بدنه ردیف یک تا چهار نشان میدهد. ارزیابی عمر آسترها مشخص کرد که بهازای دو سری نصب آسترهای ردیف اول و دوم، میبایست یک سری از آسترهای ردیف سوم و چهارم تعویض شود. این نتایج در شرایطی بهدست آمد که آسترهای شرکت فولاد ریختهگری طبرستان بیشترین سایش را تقریباً داشتند. بهطوری که ارتفاع کوهان آسترهای ردیف اول و دوم بهترتیب به ۳ و ۵ سانتیمتر پس از عبور تناژ بیش از ۲۵۰ هزار تن رسیده است، درحالیکه با همین شرایط، ارتفاع کوهان آسترهای ردیف سوم و چهارم بهترتیب به ۱۰ و ۹ سانتیمتر رسیده است.
 شکل ۸: بررسی نرخ سایش آسترهای بدنه آسیای نیمهخودشکن
بخش شبکه آسیا از دو قطعه بیرونی (Outer) و داخلی (Inner) تشکیل شده است. طراحی مجدد شبکهها از شعاعی به انحنادار دارای پیچیدگیهای زیادی است. اولین پیچیدگی آن مربوط به تعیین انحنای مناسب است تا مواد به راحتی بتوانند از آسیا خارج شوند و دوباره به داخل آسیا برنگردند. وقتی یک طرح شعاعی به منحنی تغییر پیدا میکند، باید تمهیداتی انجام شود که تمامی محلهای جاپیچهای آنان در مسیر حرکت مواد نباشد. به جهت رعایت این مورد، آزادی عمل در طراحی تا حدود زیادی از بین میرود و نمیتوان هر طرح با هر انحنایی را پیشنهاد داد. وقتی آستر به صورت شعاعی طراحی میشود، همه جاپیچها روی کوهان قرار میگیرند و به صورت خودکار، همه آنها در برابر سایش محافظت میشوند (شکل ۹).
 شکل ۹: شبکههای سر خروجی (طرح شعاعی و انحنادار)
آسترهای کلهگاوی طرح انحنادار تنوع کمتری نسبت به طرح شعاعی دارند؛ بهگونهای که تعداد نوع آسترها در طرح انحنادار نسبت به طرح شعاعی از ۳ به ۱ نوع کاهش یافت. پس از نصب آسترهای کلهگاوی انحنادار و با انجام بررسیها و پایشهای لازم، مقایسهای میان عمر و کارکرد آسترهای شعاعی و انحنادار صورت گرفت. در نتیجه این بررسیها، عمر آسترها از ۴۱۶۴ به ۹۰۰۰ ساعت افزایش یافت (شکل ۱۰).
 شکل ۱۰: آسترهای کلهگاوی سر خروجی
یکی از مشکلات اساسی آسترهای کلهگاوی، جابجایی آنها در اثر ضربات ناشی از گلولهها بود که موجب مشکلات متعددی میشد. جابجایی آسترهای کلهگاوی سبب ایجاد فاصله بین آسترها میشد؛ فاصلهای که در اثر ضربات گلوله بهوجود میآمد. ایجاد این فاصلهها موجب عبور گلولههای اصطلاحاً چیپسیشکل میشد و ورود این قطعات به پاییندست سیستم، آسیب به تجهیزات و توقف کارخانه را بهدنبال داشت. علاوه بر گلولههای چیپسی، سایر گلولهها نیز از آسیا خارج میشدند که نرخ مصرف گلوله آسیا را افزایش میداد. در همین راستا، طرح لقمههای متصلکننده و رینگ خورشیدی برای جلوگیری از جابجایی آسترها تدوین شد که نتایج بسیار مثبتی بهدنبال داشت و مانع ایجاد فاصله بین کلهگاویها شد (شکل ۱۱).
 شکل ۱۱: اصلاح نگهدارندههای آستر کلهگاوی
طی بررسی و پایش انجامشده، طرح انحنادار نسبت به طرح شعاعی نتایج جالب و مثبتی بهدست آمد. نتایج نشان میدهد که متوسط تناژ از بازه ۱۲۰ تا ۱۳۵ تن بر ساعت به بیش از ۱۴۴ تن بر ساعت رسیده است. این موضوع نشاندهنده افزایش ظرفیت تولید در کارخانه میباشد. البته با توجه به پایش توانکشی آسیای نیمهخودشکن، مشخص شد که امکان افزایش تناژ تا ۲۵۰ تن بر ساعت وجود دارد. همچنین میزان شکست آسترها در طرح انحنادار به صفر رسید (شکل ۱۲). این نتایج نشان میدهد که توقفات در اثر وصله یا تعویض شبکهها به صفر رسیده و فرصت تولید در کارخانه افزایش پیدا کرده است.
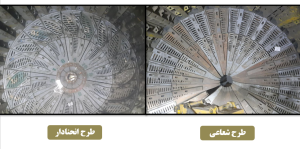 شکل ۱۲: شبکههای سر خروجی (طرح شعاعی و انحنادار)
ورودیهای نامناسب به داخل آسیای نیمهخودشکن، موجب گرفتگیهایی در روزههای گریت بیرونی میشود. در مدار خردایش و آسیاکنی کارخانه فرآوری سرباره، یک جداکننده مغناطیسی روی نوار برگشتی آسیای نیمهخودشکن وجود دارد. فعال بودن جداکننده مغناطیسی موجب جمعآوری گلولههای عبوری از آسیای نیمهخودشکن با ابعاد بحرانی میشود. اما اگر نوار برگشتی آسیای نیمهخودشکن بدون جداکننده مغناطیسی فعال باشد، گلولههای با ابعاد بحرانی، رژیم گلوله داخل آسیای نیمهخودشکن را تغییر میدهند. در شکل ۱۳، رژیم گلوله در وضعیت مطلوب و نامطلوب نشان داده شده است.
 شکل۱۳: مقایسه وضعیت گلولههای داخل آسیا
طی تحقیقات بهعملآمده از نحوه قرارگیری روزنههای خروجی شبکههای بیرونی آسترهای آسیای نیمهخودشکن، مشخص شد که بیشترین درصد عبوری مواد از داخل آسیا مربوط به روزنههای انحنادار است. اما در زاویههای صفر، ۲۵ و ۹۰ درجه، نرخ ذرات عبوری کاهش پیدا میکرد. البته نرخ عبوری از چشمههای ۹۰ درجه بهمراتب بسیار کمتر از سایر زاویههای دیگر است. در همین راستا، گروه طراحی آسترهای آسیای نیمهخودشکن اقدام به اصلاح طرح انحنادار نمود تا علاوه بر بالابرهای پالپ، شبکههای خروجی نیز انحنادار شوند تا در نتیجه نرخ عبوری مواد از آسیا بیشتر شود (شکل ۱۴).
 شکل ۱۴: تاثیر آرایش روزنههای داخلی بر نرخ مواد عبوری از شبکه
همانطور که در شکل ۱۵ مشخص است، آسترهای طرح انحنادار با روزنههای منحنی، پس از بررسی نتایج مثبت طرح اولیه، طراحی و نصب شدند. همانطور که پیشبینی میشد، تناژ آسیا در حال حاضر پس از بررسیهای اولیه به ۱۸۰ تن بر ساعت ارتقا پیدا کرد (شکل ۱۵).
 شکل ۱۵: نصب طرح اصلاحی شبکههای انحنادار
گردش مواد در آسیا با پالپ لیفتر شعاعی دارای دو پیامد نا مطلوب است. اولین پیامد عدم خروج به موقع مواد از آسیا، کاهش ظرفیت است. وقتی که مواد خردشده در منطقه پالپ لیفتر باقی میمانند و از آسیا خارج نمیشوند، فضایی را اشغال میکنند و اجازه ورود مواد جدید را نمیدهند. این کار سبب کاهش ظرفیت آسیا میشود. پیامد منفی دیگر این پدیده، ایجاد سایش در پشت پالپ لیفترها است. در طرح شعاعی موادی که در موقعیت ساعت ۶ الی ۱۲ توسط پالپ لیفترها بالا رفتهاند به خاطر خروج به موقع مواد، در موقعیت ساعت ۱ به پشت پالپ لیفتر روبرویی برخورد میکنند و یک حرکت رفت و برگشتی مواد در آن ناحیه ایجاد میکنند.در طرح انحنادار، زمانی که پالپ لیفترها در موقعیت ساعت ۹ قرار میگیرند، ذرات حرکت خود را به سمت خروجی و مرکز آسیا آغاز میکنند. این کار باعث میشود که ذرات فرصت کافی برای ریزش به داخل شوت خروجی را پیدا کنند. در موقعیت ساعت ۱۱، ریزش مواد به سمت خروجی آسیا آغاز میشود (شکل ۱۶).
 شکل ۱۶: شبیهسازی جریان گلولهها و ذرات در بالابرهای پالپ درون آسیا
شکل ۱۷ مربوط به طرح پالپ لیفترهای انحنادار است. این اجزا با هدف افزایش راندمان تخلیه پالپ، کاهش نقاط مرده در جریان و انتقال یکنواختتر دوغاب طراحی و نصب شدهاند. پالپ لیفترها و آسترهای شبکه خروجی از مهمترین اجزای سیستم تخلیه آسیای نیمهخودشکن محسوب میشوند. عملکرد آنها نقش مستقیم در بهرهوری کل مدار خردایش دارد، چرا که تمام بار خردایشیافته و پالپ باید از این مسیر تخلیه شود. همچنین باتوجه به کاهش ماندگی و عدم برگشت مواد به داخل آسیا در بالابرهای پالپ طرح انحنادار، توانکشی آسیای نیمهخودشکن از ۲۸۰۰ به ۲۳۰۰ کیووات کاهش پیدا کرد.
 شکل ۱۷: بالابر پالپ طرح انحنادار