این جلسه مورخ ۱۴۰۵/۰۷/۱۲ با موضوع استانداردسازی راهبری مدار کارخانه مولیبدن (کاهش مصرف سولفید سدیم) برگزار گردید. موضوعات بررسی شده در این جلسه شامل تاثیر افزودن سولفید سدیم و هیدروسولفید سدیم در کارخانه مولیبدن ، معرفی مدار تیکنرهای کارخانه مولیبدن، استفاده از آب سرریز تیکنرها جهت رقیق سازی خوراک مرحله پرعیارکنی اولیه و چالش ها و اقداماتی که جهت انجام این کار صورت گرفت بود.
مدار کارخانه مولیبدن به این صورت است که خوراک از تهریز تیکنرهای مس-مولیبدن شمال و جنوب و همچنین فاز ۱ و ۲ تامین و از آنجا به مقسمی هدایت میشود که این مقسم وظیفه باردهی به ۲ مقسم گردان را به عهده دارد. پس از آن هر مقسم گردان وظیفه خوراکدهی به ۴ تانک حالت دهنده را بر عهده دارد. در تانکهای حالت دهنده، مواد شیمیایی همچون سولفید سدیم، گازوئیل و آب اضافه میگردد. سپس، با درصد جامد ۲۹ وارد سلول های پرعیارکنی اولیه میشود. در کارخانه مولیبدن کنسانتره هر مرحله به مرحله بعد و باطله هر مرحله نیز به مرحله قبل خود ارسال میگردد. باطله مرحله پرعیارکنی اولیه به عنوان باطله نهایی کارخانه مولیبدن به سمت تیکنر های مس ارسال و کنسانتره مرحله پرعیارکنی اولیه وارد مرحله شستشو شده که شامل ۷ مرحله شستشو بوده و پس از طی این ۷ مرحله شستشو کنسانتره مرحله شستشو ۷ به عنوان کنسانتره نهایی وارد تیکنر های نهایی شده و ته ریز این تیکنر ها وارد ساختمان فیلترپرس و خشک کنی و در نهایت بشکه پرکنی میگردد (شکل ۱).
نکته قابل توجه درمورد باطله کلینر ۳ است که طبق طراحی به همراه آب سرریز تیکنرهای میانی به سمت تیکنرهای مس-مولیبدن شمالی و جنوبی ارسال میشد که پس از اضافه نمودن سلول جیمسون باطله کلینر ۳ به عنوان خوراک ورودی به سلول جیمسون و کنسانتره آن به سمت خوراک مرحله شستشو ۱ و ۲ و باطله آن به سمت باطله نهایی کارخانه مولیبدن و تیکنرهای مس ارسال میشود (شکل ۲).
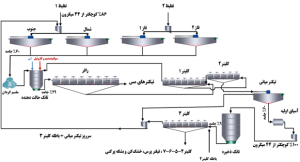
شکل ۱: مدار کارخانه مولیبدن طبق طراحی
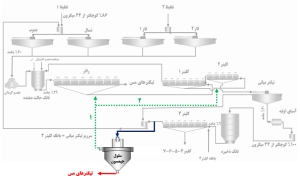
شکل ۲: اضافه شدن سلول جیمسون به مدارکارخانه مولیبدن
در این جلسه در مورد مواد شیمیایی مورد استفاده در کارخانه مولیبدن و همچنین تاثیر اضافه کردن سولفیدسدیم و هیدروسولفید سدیم بر روی پتانسیل پالپ توضیحاتی ارائه گردید. جهت بازداشت کانیهای مس در فلوتاسیون مولیبدن نیاز است تا اکسیژن موجود در پالپ حذف گردد. یک راهکار استفاده از گاز نیتروژن جهت هوادهی به سلول های فلوتاسیون و یک راهکار نیز استفاده از سولفیدسدیم جهت بازداشت و عدم فعالیت اکسیژن در پالپ است.
با اضافه شدن سولفیدسدیم به پالپ به یونهای Na و S یونیزه میشود. سپس یون S با آب واکنش داده که باعث آزاد شدن یونهای هیدروسیولفید و هیدروکسید میشود. یون هیدروکسید نیز باعث افزایش آنی pH در محیط میگردد. برخلاف سولفید سدیم، پس از یونیزه شدن هیدروسولفید سدیم، یون هیدروکسیدی تولید نمیکند و جهت کنترل مقدار pH مناسب تر است. همچنین با اکسید شدن یون هیدروسولفید الکترون به محیط اضاقه میشود که باعث کاهش پتانسیل پالپ میگردد (شکل ۳).
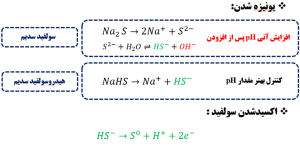
شکل۳: واکنش یونیزه شدن سولفیدسدیم و هیدروسولفید سدیم در پالپ
با توجه به اهمیت پتانسیل پالپ (Eh) و ارتباط آن با مصرف سولفید سدیم، کنترل مصرف این ماده نیازمند آگاهی از وضعیت پتانسیل پالپ در سلولهای کارخانه مولیبدن بود. در این راستا، پژوهش آقای نوری (۱۳۸۳) نشان داد بیشینه بازیابی مولیبدن در پتانسیل منفی ۵۵۰ میلیولت حاصل میشود؛ مقداری که بهعنوان آستانه بهینه برای بازداشت مس و آهن نیز عمل میکند. عبور از این حد آستانه (منفیتر شدن پتانسیل)، ضمن خنثیکردن فرآیند بازداشت ناخالصیها، اثرات نامطلوبی بر شناوری و بازیابی مولیبدن خواهد داشت (شکل ۴).
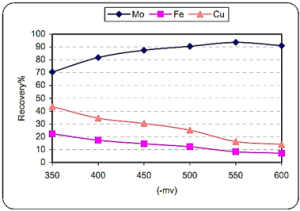
شکل ۴: تاثیر پتانسیل اکسیداسیون – احیا بر بازیابی مولیبدن، آهن و مس با سولفیدسدیم
نقاط اضافه شدن سولفید سدیم در مدار ۲۴ ساعته کارخانه مولیبدن در شکل ۵ آورده شده است. باطله مرحله پرعیارکنی اولیه به سمت تیکنرهای مس هدایت شده و کنسانتره مرحله کلینر ۲، به سمت تیکنرهای میانی کارخانه مولیبدن ارسال میگردد. پالپ حاوی سولفید سدیم پس از ورود به تیکنرهای مذکور به همراه آب سرریز از تیکنرها خارج شده و به سمت تیکنرهای باطله هدایت میشود.
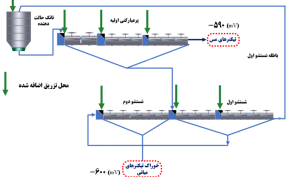
شکل ۵: نقاط تزریق سولفید سدیم
طبق شکل ۶ کنسانتره مرحله شستشو دو به سه تیکنر میانی ارسال شده که پس از آبگیری، ته ریز آن به سمت مقسم خوراک آسیای خردایش مجدد هدایت و آب سرریز تیکنرهای میانی شماره یک و دو به سمت پمپ کفشور چهار و تیکنر میانی شماره سه به سمت پمپ کفشور سه هدایت میشود. همچنین کنسانتره کلینر هفت که به عنوان کنسانتره نهایی کارخانه مولیبدن میباشد به سمت تیکنرهای نهایی ارسال و پس از آبگیری به سمت ساختمان فیلتر فشاری و بشکهپرکنی هدایت و آب سرریز تیکنرهای نهایی به سمت پمپ کفشور سه هدایت میشود. پمپهای کفشور سه و چهار آب سرریز را به سمت تیکنرهای مس-مولیبدن شمال جنوب ارسال میکند. مسیر جایگزینی برای انتقال آب سرریز تیکنرهای میانی شماره دو و سه و نهایی نیز در نظر گرفته شد که به همراه آب سرریز تیکنرهای مس با استفاده از پمپی به سمت تیکنرهای مس-مولیبدن شمال جنوب ارسال میگردد.
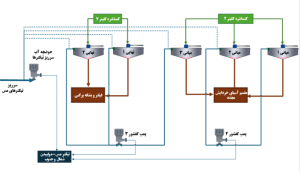
شکل ۶: مدار تیکنرهای کارخانه مولیبدن
در سال ۱۳۹۵ جهت بررسی تاثیر نوع آب مورد استفاده در فلوتاسیون مولیبدن، از آب سرریز این تیکنرها آزمایش فلوتاسیونی توسط آقای شیروانی روی خوراک ورودی به کارخانه مولیبدن ( تهریز تیکنرهای مس-مولیبدن) صورت گرفت. برای رساندن درصد جامد ۷۰ به ۲۵ و انجام آزمایش فلوتاسیون، یکبار رقیقسازی با آب تازه و یکبار رقیقسازی با آب سرریز تیکنرها در شرایط مشابه صورت گرفت. در زمان استفاده از آب تازه، عیار مولیبدن در کنسانتره و باطله به ترتیب برابر با ۴/۹۳ و ۰/۱۰۱ درصد و بازیابی۷۲/۳۳ درصد بود. همچنین در زمان استفاده از آب سرریز تیکنرها، عیار مولیبدن در کنسانتره و باطله به ترتیب برابر با ۶ و ۰/۰۵۸ درصد و بازیابی ۸۱/۳۱ درصد رسید که نتایج حاکی از عدم تاثیر منفی استفاده از آب سرریز تیکنرها برروی فرآیند فلوتاسیون است.
در سال ۱۴۰۰ جهت انتقال آب سرریز تیکنرها و رقیقسازی خوراک مرحله پرعیارکنی اولیه مخزن ۵ هزار لیتری تهیه و روی سازه ساخته شده بالای تانکهای حالتدهنده قرار داده شد (شکل ۷). مسیرکشیهای لازم جهت رقیقسازی با استفاده از آب سرریز تیکنرها صورت گرفت. از چالشهای آن میتوان به گرفتگی لولهها و نشست تدریجی پالپ به دلیل راهیابی باطله کلینر ۳ به پمپ کفشوی ۳ و مخزن آب سرریز اشاره کرد (شکل ۸).
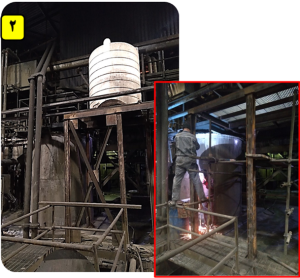
شکل ۷: جانمایی مخزن ۵ هزار لیتری انتقال آب سرریز تیکنرها
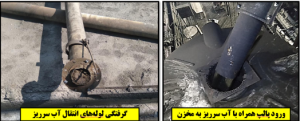
شکل ۸: گرفتگی لوله ها و نشست تدریجی مواد درون مخزن ۵ هزار لیتری
پس از ایجاد حوضچه آب سرریز تیکنرهای میانی، نهایی و مس، بخشی از این آب سرریزها به سمت تیکنرهای مس-مولیبدن هدایت میشود. کدورت و اکتویته آب سرریز داخل حوضچه با پالپ کفشور سه مقایسه شد. کدورت پمپ کفشور سه و آب سرریز حوضچه به ترتیب برابر با ۱۰۷۳ و ۲۳۰ میلیگرم است. همچنین اکتیویته پمپ کفشور سه و آب سرریز حوضچه به ترتیب برابر با ۰/۱۴ و ۱/۳۵ درصد بود.
همچنین برای اطلاع از مقدار پتانسیل اکسیداسیون-احیا (Eh) آب سرریز تیکنرها و آب تازه اندازهگیری صورت گرفت. مقدار پتانسیل آب سرریز تیکنرها و آب تازه به ترتیب برابر ۵۷۰- و ۷۰+ میلیولت است (شکل ۹).
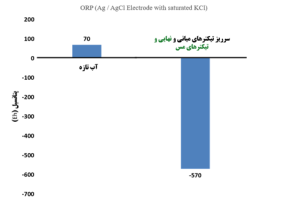
شکل ۹: پتانسیل آب سرریز تیکنر و آب تازه
با توجه به مقدار پتانسیل منفی آب سرریز تیکنرها آزمایشی برای بررسی کاهش مصرف سولفید سدیم انجام شد. ابتدا نمونهای از خوراک ورودی به کارخانه با درصد جامد ۳۹ گرفته شد. رقیقسازی تا درصد جامد ۲۹ به دو روش رقیقسازی با آب تازه و رقیقسازی با آب سرریز تیکنرها صورت گرفت. پتانسیل رقیقسازی شده برای آب تازه و آب سرریز تیکنرها به ترتیب برابر با ۱۲۰+ و ۴۵۰- میلیولت بود. در هر دو حالت، هدف رساندن پتانسیل نهایی به مقدار ۵۵۰- در نظر گرفته شد. در حالت رقیقسازی با آب تازه مقدار ۵۰ سی سی و برای حالت دوم ۲۵ سی سی سولفید سدیم مصرف شد. بنابراین استفاده از آب سرریز تیکنرها برای رقیقسازی خوراک باعث کاهش ۵۰ درصدی مصرف سولفید سدیم میشود.
از خروجی پمپ حوضچه سرریز تیکنرها انشعابی گرفته و به مخزنی هدایت میشود؛ خروجی این مخزن در بالای تانکهای حالتدهنده قرار میگیرد و برای هر تانک، انشعابی جداگانه گرفته میشود تا آب سرریز تیکنرها با استفاده از شیر تنظیم، بهمنظور رقیقسازی به تانکهای حالتدهنده افزوده شود. همچنین برای کاهش گرفتگی مسیرها و در جریان بودن همیشگی آب سرریز تیکنرها انتهای مسیر لوله اصلی باز در نظر گرفته شد. (شکل ۱۰).
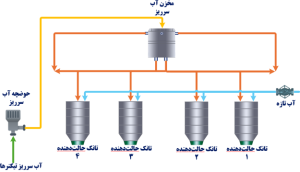
شکل ۱۰: انتقال آب سرریز تیکنرها به کارخانه (پیشنهاد اول)
از مزایای این روش نسبت به حالت قبلی میتوان به موارد زیر اشاره نمود.
- جلوگیری از نشست پالپ در لولهها نسبت به گذشته به دلیل کاهش کدورت
- امکان تخلیه ذرات معلق از انتهای لوله اصلی
- وجود سه خروجی سرریز برای مخزن
پیشنهاد دوم: از پمپ موجود در حوضچه مخزن، مسیرکشی مستقیمی تا بالای تانکهای حالتدهنده انجام شود و ادامه مسیر به سمت پمپ کفشور ۳ یا ۴ هدایت گردد؛ همچنین از مسیر اصلی، انشعابی برای رقیقسازی خوراک ورودی به مرحله پرعیارکنی اولیه گرفته شود (شکل ۱۱). از مزایای این پیشنهاد، سادگی اجرا و کاهش گرفتگی مسیر به دلیل وجود فشار پمپ است؛ اما یکی از چالشهای آن، لزوم پیوسته در مدار بودن پمپهای کفشور ۳ یا ۴ است.
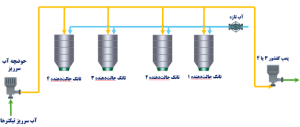
شکل ۱۱: انتقال آب سرریز تیکنرها به کارخانه (پیشنهاد دوم)