این جلسه در مورخ ۱۴۰۵/۰۶/۱۵با موضوع «چالشهای استفاده از حلقه کنترل خودکار توانکشی در سنگشکنهای ثالثیه مدار سرندکنی و سنگشکنی کارخانه تغلیظ» در مجتمع مس سرچشمه برگزار شد. موضوعات مطرحشده شامل معرفی مدارهای کارخانه سرندکنی و سنگشکنی، اقدامات انجام شده در راستای راهاندازی حلقه کنترل توانکشی خودکار سنگشکنهای ثالثیه بود.
باتوجهبه شکل ۱، مدار سنگشکنی و سرندکنی مجتمع مس سرچشمه شامل سه مرحله سنگشکنی اولیه، ثانویه و ثالثیه است. در مرحله اولیه، سنگ معدن توسط سنگشکن ژیراتوری خرد شده و محصول آن با تناژ ۵۰۰۰ تن بر ساعت و ابعاد حداکثر ۲۰۳ میلیمتر وارد انبار دانهدرشت میشود. این انبار توسط چهار نوار نقاله ۳C,3D,3B,3A تخلیه شده و مواد از طریق نوارهای انتقال، به مدار سرندکنی و سنگشکنی ارسال میشوند.
در ابتدای مدار، مواد وارد سرندهای دو طبقه اولیه میشوند. هدف این بخش، جداسازی ذرات کوچکتر از۱۲/۷میشوند. مواد درشتتر از سرند، روی نوار ۴ قرار گرفته و وارد ساختمان انتقال یک میشوند. مواد توسط نوارهای ۵ و ۶ تغییر جهت داده و توسط نوار نقاله کجکن ۷ وارد بخش سنگشکنی ثانویه میشوند. محصول سنگشکنهای ثانویه وارد سرندهای دو طبقه ثانویه شده و ذرات کوچکتر از ۱۲/۷ میلیمتر از مدار سنگشکنی خارج و به نوار ۱۱ منتقل میشوند. ذرات درشتتر نیز از طریق نوار ۷ وارد ساختمان انتقال دو میشوند. مواد توسط نوارهای ۸ و ۹ تغییر جهت داده و توسط نوار نقاله کجکن ۹ وارد بخش سنگشکنی ثالثیه میشوند. محصول سنگشکنهای ثالثیه وارد سرندهای یکطبقه با چشمه ۱۲/۷ میلیمتر طبقهبندی میشود. ذرات ریزتر از ۱۲/۷ میلیمتر به نوار ۱۱ منتقل شده و ذرات درشتتر بهعنوان بار در گردش، مجدداً از طریق نوار ۷ به مدار سنگشکنی ثالثیه بازگردانده میشوند.
در نهایت، محصول زیر ۱۲/۷ میلیمتر حاصل از هر سه مرحله سرندکنی توسط نوار ۱۱ جمعآوری و به انبار نرمه منتقل میشود.
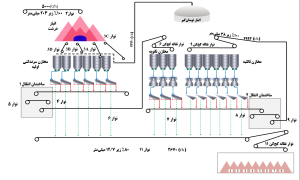 شکل ۱: شماتیک کلی مدار کارخانه سرندکنی و سنگشکنی مجتمع مس سرچشمه
اقدامات انجام شده در راستای راهاندازی حلقه کنترل توانکشی سنگشکنهای ثالثیه
متداولترین راهکار برای بیشینهسازی ظرفیت مدارهای سنگشکنی، حفظ توانکشی در مقدار اسمی و نگهداشتن محفظه سنگشکن در بیشترین سطح پُرشدگی ممکن است. دستیابی به این هدف از طریق بهکارگیری حلقههای کنترل توانکشی و کنترل سطح محفظه سنگشکن امکانپذیر است. نتایج بازرسیهای انجامشده در سنگشکنی ثالثیه نشان داد که این حلقه مورد استفاده قرار نمیگرفت. برای راهاندازی این حلقهها، پر بودن محفظه خردایش و تأمین خوراک یکنواخت ضروری بود. تحقق این شرایط از نوسانات توان مصرفی جلوگیری کرده و پایداری عملکرد دستگاه را تضمین میکند. همچنین، لازم است سرعت خوراکدهندهها بهصورت هماهنگ تنظیم شود تا نرخ ورود مواد به سنگشکن در طول زمان ثابت باقی مانده و تناژ خوراک بهطور یکنواخت تأمین شود.
با توجه به شکل ۲، توانکشی لحظهای (PV) توسط پاور ترانسمیتر اندازهگیری شده و کنترلگر، مقدار اندازهگیریشده را با مقدار مطلوب (SP) مقایسه میکند. سپس، متناسب با اختلاف بین این دو مقدار، سیگنال کنترلی به درایو خوراکدهنده ارسال میشود تا سرعت خوراکدهی افزایش یا کاهش یابد.برای تعیین مقدار مطلوب، ابتدا سنگشکنها به مدت ۵ دقیقه در حالت دستی (Manual) کار میکنند. پس از پایدار شدن شرایط عملیاتی، سیستم به حالت خودکار (Auto) منتقل میشود و مقدار مطلوب بهصورت خودکار تعیین میگردد. عملکرد حلقه کنترلی خودکار توانکشی به این صورت است که پس از تعیین مقدار مطلوب، چنانچه توانکشی لحظهای کمتر از مقدار مطلوب باشد، بهمنظور حفظ ظرفیت سنگشکن، سرعت خوراکدهنده افزایش مییابد. از سوی دیگر، در شرایطی که توانکشی لحظهای از مقدار مطلوب بیشتر شود، سرعت خوراکدهنده کاهش مییابد تا از افزایش بار، انسداد محفظه سنگشکن و بروز آسیبهای احتمالی جلوگیری شود. با این حال، در برخی شرایط، به دلیل نرمتر شدن خوراک ورودی به سنگشکن، توانکشی لحظهای کاهش مییابد. در چنین وضعیتی، حلقه کنترلی با هدف جبران کاهش توان، سرعت خوراکدهنده را افزایش میدهد؛ در حالیکه کاهش توان در این حالت لزوماً به معنای کاهش ظرفیت واقعی سنگشکن نیست. افزایش بیش از حد خوراکدهی در این شرایط میتواند موجب افزایش سطح مواد در محفظه و در نهایت انسداد سنگشکن شود. بنابراین، برای بهبود عملکرد حلقه کنترلی توانکشی، علاوه بر پایش توان مصرفی، کنترل سطح مواد موجود در محفظه سنگشکن نیز ضروری است. این کنترل توسط سطحسنجهای فراصوت انجام میشود. عملکرد سطحسنجها به این صورت است که چنانچه ارتفاع بار روی سینی سنگشکن مخروطی از ۳۰ سانتیمتر بیشتر شود، سیستم هشدار صادر میکند. پس از گذشت چند ثانیه، مقدار مطلوب توان (SP) به ۵۰ کیلووات و سرعت خوراکدهنده به ۲۵ درصد کاهش مییابد. در ادامه، حلقه کنترلی از حالت خودکار خارج شده و سیستم به حالت دستی (Manual) منتقل میشود تا از ادامه افزایش بار و احتمال انسداد یا آسیب به سنگشکن جلوگیری شود.
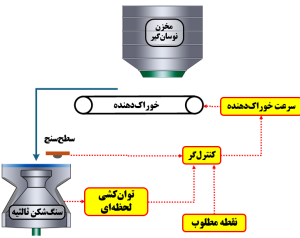
شکل ۲:نحوه عملکرد حلقهکنترل توانکشی خودکار
در گذشته، چالشهایی در عملکرد سنگشکنها وجود داشت که موجب میشد استفاده از حلقه کنترلی با محدودیت مواجه شود. یکی از الزامات اصلی برای بهرهگیری مؤثر از این حلقه کنترلی، کارکرد سنگشکن در شرایط خفه است. در گذشته، به دلیل طراحی و شکل نامناسب مجاری خوراکدهی، توزیع خوراک ورودی به سنگشکن یکنواخت نبود و در نتیجه، امکان کارکرد پایدار سنگشکن در شرایط خفه فراهم نمیشد. با اجرای اقدامات اصلاحی و بهینهسازی مجاری خوراکدهی، مشکل توزیع غیریکنواخت خوراک برطرف شد. در نتیجه، خوراکدهی یکنواختتر شده و سنگشکن توانایی کارکرد پایدار در شرایط خفه را به دست آورد. این اصلاح، زمینه لازم برای استفاده مؤثرتر از حلقه کنترلی و بهرهگیری از ظرفیت واقعی سنگشکن را فراهم کرد(شکل۴).
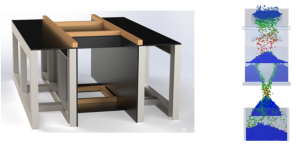
شکل۳: اصلاح مجراهای خوراکدهی سنگشکنهای ثالثیه
توانکشی ارسالی
چالش دیگر، عدم تطابق توانکشی اندازهگیریشده توسط پاورترانسمیترهای قدیمی با مقدار واقعی توان مصرفی سنگشکن بود. پاورترانسمیترهای مورد استفاده در گذشته به کالیبراسیونهای مکرر نیاز داشتند و در نتیجه، در برخی شرایط مقادیر اندازهگیریشده از دقت و قابلیت اطمینان کافی برخوردار نبودند. این موضوع باعث میشد سیگنال ورودی به حلقه کنترلی توانکشی با مقدار واقعی اختلاف داشته باشد و عملکرد سیستم کنترل تحت تأثیر قرار گیرد.با جایگزینی پاورترانسمیترهای قدیمی با نسل جدید، مشکل عدم دقت و ناپایداری اندازهگیری برطرف شد. در نتیجه، مقدار توانکشی با دقت و قابلیت اطمینان بیشتری در اختیار سیستم کنترل قرار گرفت و عملکرد حلقه کنترلی بهبود یافت (شکل۴).
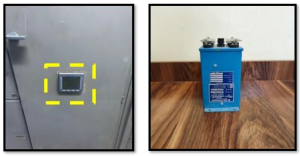
الف ب
شکل۴: الف) نوع قدیمی ب) نوع جدید
عدم برابری سرعت خوراک دهندهها در دورهای یکسان
کلاچ مغناطیسی این امکان را فراهم میکرد که با تغییر دور خوراکدهنده، میزان ورود بار به سنگشکن تا حدی کنترل و از افزایش ناگهانی تناژ جلوگیری شودتا پایداری نسبی خوراک ورودی و کاهش نوسانات لحظهای تناژ در شرایط بهرهبرداری برقرار شود. با این حال، بهدلیل ساختار کلاچ و بروز مشکلات برقی و ابزار دقیق و نشستن گرد و خاک روی آنها، سرعت خوراکدهندهها دچار تغییر شده و از حالت کالیبره خارج میشد. این امر سبب میشد خوراکدهندهها با وجود تنظیم روی درصد یکسان، سرعت یکنواختی نداشته باشند و در نتیجه، تناژ ورودی به سنگشکنها نوسان کند. با تغییر کلاچ مغناطیسی به درایو، سرعت خوراکدهندهها پایدار و یکسان شد و دوره کالیبراسیون آنها افزایش یافت و حذف نوسانات تناژ خوراک در سنگشکنها را به دنبال داشت (شکل۵).
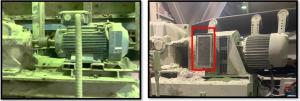
شکل ۵: تغییر کلاچ مغناطیسی به درایو
صفحات تنظیم خاک
برای کنترل و تنظیم تناژ ورودی به سنگشکنها، باسکول وجود ندارد و تناژ خوراک ورودی بهصورت غیرمستقیم و بر اساس سرعت خوراکدهنده و ضخامت لایه بار تعیین میشود. بنابراین، صحت و پایداری این دو پارامتر تأثیر مستقیمی بر دقت کنترل تناژ ورودی دارد.یکی از چالشهای موجود در این بخش، سایش و خوردگی تدریجی صفحات تنظیم خوراک بود. با گذشت زمان و در اثر کارکرد، ضخامت این صفحات کاهش یافته و شرایط عبور خوراک تغییر میکرد؛ در نتیجه، حتی در سرعت یکسان خوراکدهنده و ضخامت بار مشابه، تناژ ورودی میتوانست بین خوراکدهندهها متفاوت باشد. این اختلاف، دقت کنترل تناژ و عملکرد صحیح حلقه کنترلی را تحت تأثیر قرار میداد.بنابراین، برای دستیابی به کنترل دقیق و پایدار تناژ ورودی به سنگشکنها، لازم است صفحات تنظیم خوراک در شرایط مناسب نگهداری شده و در صورت سایش یا خوردگی، بهموقع بازرسی و تعویض شوند (شکل ۶).
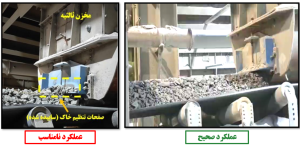
شکل ۶: صفحات تنظیمخاک
اندازهگیری تناژ به صورت دستی
برای اینکه از صحت عملکرد صفحات تنظیم خوراک و دقت سرعت خوراکدهندهها اطمینان حاصل شود، تناژ خوراک ورودی بهصورت دستی اندازهگیری شد. روش اندازهگیری به این صورت بود که ابتدا وزن مواد موجود از یک متر طول خوراکدهنده اندازهگیری شد. سپس با اندازهگیری سرعت حرکت خوراکدهنده، تناژ عبوری در سرعتهای مختلف با استفاده از رابطه زیر محاسبه شد (شکل ۷).
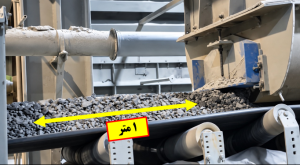
شکل۷: اندازهگیری تناژ به صورت دستی
نصب مجرای خوراکدهی (H)
این اندازهگیری برای هر ۶ دستگاه سنگشکن ثالثیه انجام شد. در نمودار، محور افقی بیانگر شماره سنگشکنها از ۱ تا ۶ است و اعداد درجشده در زیر هر شماره، سرعت خوراکدهنده مربوط به همان سنگشکن را نشان میدهند. محور عمودی نیز بیانگر تناژ خوراک ارسالی به سنگشکنها است. نتایج اندازهگیری نشان داد که تناژ خوراکدهندههای شماره ۱ و ۳ با سایر خوراکدهندهها اختلاف داشت. بررسیهای انجامشده نشان داد که این اختلاف ناشی از تنظیم نامناسب ارتفاع صفحات تنظیم خوراک بوده است. با اصلاح و تنظیم ارتفاع این صفحات، اختلاف تناژ برطرف شد و تناژ خوراکدهندهها در شرایط مشابه به مقدار مورد انتظار نزدیک شد. این بررسی نشان داد که سلامت و تنظیم صحیح صفحات تنظیم خوراک، نقش مهمی در یکنواختی و دقت تناژ ورودی به سنگشکنها دارد (شکل ۸).
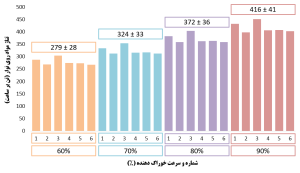
شکل ۸: نمودار تناز اندازهگیری شده
بررسی عملکرد سطحسنجهای سنگشکن
سطحسنجهای مورد استفاده از نوع فراصوت هستند که با اندازهگیری زمان رفت و برگشت امواج، فاصله سطح مواد موجود در محفظه سنگشکن را تعیین میکنند. بهمنظور اطمینان از عملکرد صحیح سطحسنجها، ابتدا یک مانع در فاصله ۳۰ سانتیمتری از سینی سنگشکن قرار داده شد و پاسخ سطحسنجها مورد بررسی قرار گرفت.نتایج بررسی نشان داد که سطحسنجهای مربوط به سنگشکنهای ۱ تا ۵ عملکرد صحیحی داشتند؛ بااینحال، سطحسنج مربوط به سنگشکن شماره ۶ معیوب بود. این تجهیز با همکاری واحد ابزار دقیق شناسایی و تعویض شد و پس از تعویض، عملکرد صحیح آن مورد تأیید قرار گرفت (شکل۹).
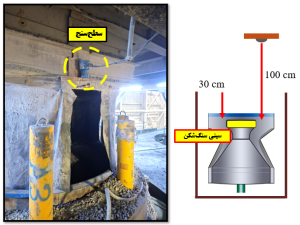
شکل ۹: نحوه عملکرد سطحسنجها
نگهدارندههای سطح سنجها
یکی از مشکلات موجود در گذشته، وجود لقی در پایههای نگهدارنده سطحسنجها بود که باعث میشد سطحسنج بهطور مناسب و ثابت در محل نصب خود قرار نگیرد. از آنجا که عملکرد سطحسنج فراصوت بر اساس اندازهگیری زمان رفت و برگشت امواج و تعیین فاصله سطح مواد انجام میشود، قرارگیری صحیح و عمود بودن مسیر تابش امواج نسبت به سطح مورد اندازهگیری از اهمیت بالایی برخوردار است. در صورت وجود لقی در پایه نگهدارنده، زاویه قرارگیری سطحسنج تغییر کرده و مسیر رفت و برگشت امواج از حالت عمود خارج میشد. این تغییر زاویه میتوانست موجب افزایش مسیر طیشده توسط موج و در نتیجه تغییر زمان اندازهگیریشده شود و دقت تشخیص سطح مواد را کاهش دهد. بهمنظور رفع این مشکل، پایه نگهدارنده جدیدی طراحی و نصب شد که ضمن تثبیت موقعیت سطحسنج، امکان قرارگیری صحیح و پایدار آن را فراهم میکرد. با اجرای این اصلاح، مشکل لقی و تغییر زاویه سطحسنج برطرف شده و دقت اندازهگیری سطح مواد بهبود یافت (شکل ۱۰).
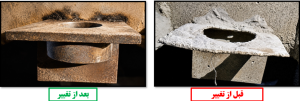
شکل ۱۰: پایههای نگهدارنده سطحسنجها
یکسان نبودن بازههای نمایشی
یکی دیگر از چالشهای موجود، یکسان نبودن بازههای نمایشی توانکشی لحظهای (PV) و مقدار مطلوب (SP) بود که موجب ایجاد خطای بصری در نمایش وضعیت حلقه کنترلی میشد. این اختلاف در مقیاس باعث میشد اپراتور در ارزیابی چشمی عملکرد حلقه، تصور کند سیستم از شرایط مطلوب خارج شده است و در نتیجه، آن را از حالت خودکار خارج کند. با اصلاح تنظیمات و یکسانسازی بازههای نمایشی توانکشی لحظهای و مقدار مطلوب، این خطای بصری برطرف شد و امکان پایش صحیحتر عملکرد حلقه کنترلی توسط اپراتور فراهم گردید (شکل ۱۱).
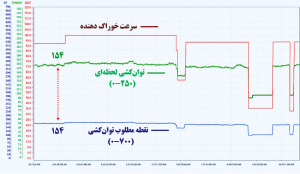
شکل ۱۱: عدم یکسان بودن بازههای نمایشی
راه اندازی مجدد حلقههای کنترل توانکشی خودکار سنگشکنهای ثالثیه
با اجرای مجموعه اقدامات اصلاحی، مشکلات موجود برطرف شد و سنگشکنهای ثالثیه شماره ۱ تا ۶ امکان ورود به مدار بهصورت خودکار و بهرهبرداری پایدار را پیدا کردند (شکل ۱۲).
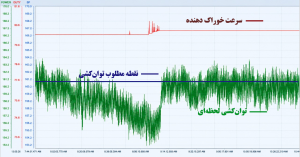
پاورترنسمیترشکل ۱۲: نحوه عملکرد حلقه کنترلی توانکشی
خلاصه و جمعبندی
- از چالشهای عدم بکارگیری حلقه کنترل توانکشی سنگشکنهای ثالثیه، میتوان به مواردی از جمله عدم امکان خوراکدهی خفه، عدم تطابق مقدار توانکشی اندازهگیریشده با واقعی، یکسان نبودن سرعت خوراکدهندهها در درصد برابر و نوسان در تناژ ورودی به سنگشکن اشاره کرد.
- تغییر طرح مجرای خوراکدهی، باعث توزیع یکنواخت بار و امکان خوراکدهی به صورت خفه شد.
- تغییر نوع پاور ترنسمیتر، باعث افزایش قابلیت اطمینان مقدار توانکشی اندازهگیری شده گردید.
- تغییر کلاچ مغناطیسی خوراکدهنده به درایو، باعث یکسان شدن سرعت خوراکدهندهها در درصدهای یکسان شد.
- جهت کنترل و کاهش نوسان تناژ ورودی به سنگشکن، تنظیم ارتفاع و عرض بار روی نوار از طریق صفحات تنظیم خاک ضروری است.