

این جلسه در تاریخ ۱۸/۰۵/۱۴۰۵ با موضوع «استانداردسازی راهبری مدار تیکنرهای کنسانتره مس-مولیبدن در مجتمع مس سرچشمه» برگزار شد. موضوعات مطرحشده شامل معرفی مدار تیکنرهای کنسانتره مس-مولیبدن، مشکلات تیکنرهای مس – مولیبدن شمال و جنوب، عوامل ایجاد کف در سطح تیکنر، اقدامات انجام شده و پیشنهادی، نتیجهگیری و جمعبندی بودند.
با توجه به شکل ۱، کنسانتره کارخانه پرعیارکنی شماره ۱ که شامل مس و مولیبدن است، توسط یک مقسم به تیکنرهای شمال و جنوب مس–مولیبدن خوراکدهی میشود. پس از انجام فرآیند آبگیری و افزایش درصد جامد تهریز این تیکنرها، محصول تهریز بهمنظور بازداشت مس و شناورسازی مولیبدن به سمت کارخانه مولیبدن ارسال میشود.
با توجه به ورود سرریز تیکنرهای کارخانه مولیبدن به تیکنرهای مس–مولیبدن شمال و جنوب و همچنین وجود موادی در این جریان که موجب کاهش اثر مواد شیمیایی مورد استفاده در کارخانه پرعیارکنی شماره ۱ میشوند، امکان استفاده از آب سرریز این تیکنرها در مدار فلوتاسیون کارخانه پرعیارکنی شماره ۱ وجود ندارد. ازاینرو، سرریز این تیکنرها نیز به سمت تیکنرهای باطله فرستاده میشود.
از طرف دیگر، کنسانتره کارخانه پرعیارکنی شماره ۲ نیز بهواسطه یک مقسم به تیکنرهای فاز ۱ و ۲ مس–مولیبدن خوراکدهی شده و پس از آبگیری و افزایش دانسیته پالپ، به سمت کارخانه مولیبدن ارسال میشود. در این مرحله، آب سرریز تیکنرهای فاز ۱ و ۲ به کمک پمپ سانتریفیوژ به ابتدای سلولهای رافر فلوتاسیون بازگردانده میشود تا مجدداً در مدار مورد استفاده قرار گیرد.

شکل ۱- معرفی مدار تیکنرهای کنسانتره مس-مولیبدن
اهمیت استفاده از تیکنرهای کنسانتره مس–مولیبدن
- کاهش اثر مواد شیمیایی مورد استفاده در کارخانه پرعیارکنی
در کارخانه پرعیارکنی، شناورسازی مس و در کارخانه مولیبدن، بازداشت مس از اهمیت ویژهای برخوردار است. بر همین اساس، مواد شیمیایی مورد استفاده در این دو کارخانه نیز با یکدیگر متفاوت هستند. با وجود نزدیک بودن درصد جامد کنسانتره کارخانه پرعیارکنی به درصد جامد خوراک ورودی سلولهای پرعیارکنی اولیه کارخانه مولیبدن، به دلیل تفاوت در مواد شیمیایی مورد استفاده، ورود مستقیم کنسانتره کارخانه پرعیارکنی به کارخانه مولیبدن امکانپذیر نیست. به همین دلیل، تیکنرهای مس–مولیبدن با هدف آمادهسازی اولیه پالپ در حد فاصل این دو کارخانه در نظر گرفته شدهاند (شکل ۲).
در تیکنرهای مس–مولیبدن، تا حد امکان مواد شیمیایی موجود در آب همراه کنسانتره کارخانه پرعیارکنی از پالپ جدا میشوند. هرچه درصد جامد تهریز تیکنرهای مس–مولیبدن بالاتر باشد، میزان آب بیشتری از مدار تیکنر خارج شده و در نتیجه، بخش بیشتری از مواد شیمیایی موجود در پالپ نیز از مدار خارج میشود. این امر موجب کاهش مصرف مواد شیمیایی در کارخانه مولیبدن میگردد. پس از آن، پیش از ورود تهریز تیکنرهای مس–مولیبدن به سلولهای پرعیارکنی اولیه کارخانه مولیبدن، آب تازه به پالپ اضافه میشود.
- جلوگیری از نوسان بار ورودی به کارخانه مولیبدن
در کارخانه پرعیارکنی، به دلایل مختلف، از جمله خاموش شدن آسیابها، نوساناتی در بار ورودی ایجاد میشود. یکی دیگر از وظایف تیکنرهای مس–مولیبدن، کاهش این نوسانات و ارسال بار با دانسیته تقریباً یکنواخت به سمت کارخانه مولیبدن است.
- استفاده از تیکنر به عنوان مخزن ذخیره
همچنین، در مواقعی که کارخانه مولیبدن با توقفات کوتاهمدت مواجه میشود، میتوان از تیکنرها بهعنوان مخزن ذخیره استفاده کرد.

شکل ۲- نمایی از تیکنرهای کارخانه پرعیارکنی ۱
وظایف چاهک خوراکدهی
چاهک خوراکدهی یکی از مهمترین اجزای تیکنر است و عملکرد صحیح آن نقش مهمی در توزیع مناسب خوراک و جدایش فاز جامد از مایع دارد. چاهک خوراکدهی تیکنرهای کنسانتره مس–مولیبدن شمال و جنوب از نوع سرندی است (شکل ۳).

شکل ۳- چاهک خوراکدهی تیکنرهای کنسانتره مس – مولیبدن شمال و جنوب
از جمله مهمترین وظایف چاهک خوراکدهی میتوان به موارد زیر اشاره کرد:
- جلوگیری از ورود مستقیم پالپ به ناحیه تهنشینی
پالپ ورودی با سرعت و انرژی بالا وارد تیکنر میشود. چاهک خوراکدهی باید با کاهش سرعت و انرژی جریان ورودی، از ورود مستقیم و پرانرژی پالپ به ناحیه تهنشینی جلوگیری کند. ورود پالپ با انرژی بالا میتواند موجب ایجاد اغتشاش در بستر تهنشینی شده و شرایط آرام مورد نیاز برای تهنشینی ذرات را مختل کند. بنابراین، چاهک باید انرژی جریان ورودی را مستهلک کرده و پالپ را با سرعت و شرایط مناسب وارد ناحیه تهنشینی کند.
- کاهش میزان حرکت افقی ذرات (در منطقه شفاف)
چاهک خوراکدهی باید جهت جریان ورودی به تیکنر را از حالت شعاعی و افقی با سرعت بالا به جریانی آرام و عمدتاً عمودی تغییر دهد. در صورت وجود حرکت افقی ذرات، بخشی از ذرات پیش از آنکه فرصت تهنشینی پیدا کنند، در راستای جریان به سمت ناو سرریز حرکت کرده و وارد جریان سرریز میشوند. بنابراین، عملکرد چاهک باید بهگونهای باشد که با کاهش حرکت افقی ذرات، شرایط مناسب برای تهنشینی آنها فراهم شده و از ورود ذرات به ناو سرریز جلوگیری شود.
- توزیع یکنواخت پالپ در تیکنر
از دیگر وظایف چاهک خوراکدهی، توزیع یکنواخت پالپ در سطح تیکنر است. عملکرد چاهک باید بهگونهای باشد که خوراک ورودی بهصورت یکنواخت در سطح تیکنر توزیع شده و شرایط مناسبی برای تهنشینی ذرات در بخشهای مختلف فراهم شود. توزیع غیریکنواخت بار میتواند موجب تجمع و تهنشینی نامتوازن ذرات در کف تیکنر شده و مشکلاتی مانند افزایش موضعی بار و نوسان گشتاور را به دنبال داشته باشد.
- هواگیری از پالپ
مکانیزم چاهک خوراکدهی باید بهگونهای باشد که حبابهای هوای محبوس در پالپ بهراحتی آزاد شده و از پالپ خارج شوند. در صورت ورود حبابهای هوا به تیکنر، به دلیل وجود مواد شیمیایی مانند کلکتور و کفساز در پالپ، ذرات جامد میتوانند به حبابها متصل شوند. این امر موجب افزایش پایداری حبابها، کاهش احتمال تهنشینی ذرات و در نهایت انتقال آنها به سطح تیکنر میشود.
دلایل تشکیل و پایداری کف در سطح تیکنر
از جمله مشکلات تیکنرهای مس–مولیبدن شمال و جنوب، تراکم زیاد کف در سطح تیکنر و همچنین رسوبگرفتگی و مسدود شدن روزنههای چاهک سرندی توسط مواد میباشد.
مطابق شکل ۴، تراکم قابلتوجهی از کف در سطح تیکنر مشاهده میشود. تشکیل و پایداری این کف را میتوان بر اساس سه عامل اصلی ذرات جامد، مواد شیمیایی و هوا، توضیح داد. وجود مواد شیمیایی موجود در پالپ، بهویژه کلکتور و کفساز، موجب آبگریز شدن سطح ذرات و افزایش تمایل آنها به اتصال به حبابهای هوا میشود. در نتیجه، ذرات جامد به حبابها متصل شده و با افزایش پایداری حبابها، همراه آنها به سطح تیکنر منتقل میشوند و موجب تشکیل و تجمع کف میگردند.
از طرف دیگر، به دلیل سرندی بودن چاهک خوراکدهی تیکنرهای شمال و جنوب، با گذشت زمان روزنههای سرند توسط مواد موجود در پالپ مسدود میشوند. در این شرایط، بخشی از جریان خوراک بهجای عبور مناسب از روزنههای چاهک، از روی آن سرریز کرده و مستقیماً وارد تیکنر میشود. در نتیجه، انرژی جریان بهخوبی مستهلک نشده و ذرات بهجای ورود آرام به ناحیه تهنشینی، دارای حرکت افقی در منطقه شفاف میشوند. این شرایط فرصت تهنشینی ذرات را کاهش داده و موجب حرکت آنها به سمت سطح تیکنر میشود. در ادامه، این ذرات در حضور مواد شیمیایی و حبابهای هوا به حبابها متصل شده و با انتقال به سطح، موجب افزایش تراکم کف و ورود بخشی از ذرات به جریان سرریز و در نتیجه افزایش کدورت آب سرریز میشوند.

شکل ۴- حجم کف و رسوب چاهک تیکنر مس – مولیبدن شمالی
طبق مثلث تشکیل کف پایدار، دیگر عامل مؤثر در تشکیل کف در سطح تیکنر، مواد شیمیایی مورد استفاده در کارخانه پرعیارکنی شماره ۱ میباشد. به همین دلیل، میزان کف موجود در سطح تیکنر به نوع و مقدار کلکتور و کفساز مصرفی وابسته است. وجود این مواد شیمیایی، با ایجاد شرایط مناسب برای اتصال ذرات به حبابهای هوا، موجب افزایش پایداری حبابها و در نتیجه تشکیل و تجمع کف در سطح تیکنر میشود.
همچنین، به دلیل اختلاف ارتفاع ۴٫۵ متری بین محل خروج کنسانتره از کارخانه پرعیارکنی شماره ۱ و سطح تیکنر و وجود پله و شیب زیاد در مسیر انتقال، بخشی از هوا در حین جریان یافتن کنسانتره وارد پالپ شده و همراه آن به داخل تیکنر منتقل میشود (شکل ۵). این هوای واردشده، در کنار ذرات جامد و مواد شیمیایی موجود در پالپ، یکی از عوامل مؤثر در تشکیل و پایداری کف در سطح تیکنر است.

شکل ۵- مسیر کنسانتره خروجی از کارخانه به سمت تیکنر
پس از انجام بررسیها و پایشهای روزانه، با توجه به کدورت آب سرریز تیکنر مس–مولیبدن شمالی، میزان کدورت این جریان اندازهگیری شد که برابر با ۲۴۰ ppm بهدست آمد. بر اساس محاسبات انجامشده و با در نظر گرفتن این میزان کدورت، هدرروی سالانه کنسانتره از طریق جریان سرریز تیکنر حدود ۲۶۰ تن برآورد شد.
روشهای از بین بردن کف در سطح تیکنر
از جمله روشهای معمول برای از بین بردن کف در سطح تیکنرها میتوان به استفاده از رینگ آب اسپری در اطراف تیکنر، افشانههای اردکی روی چاهک و پاشش شعاعی آب بر روی سطح تیکنر اشاره کرد.
هدف از استفاده از رینگ آب اسپری در اطراف تیکنر، جلوگیری از ورود کف به ناو سرریز و در نتیجه کاهش کدورت آب سرریز میباشد. افشانههای اردکی نیز روی چاهک و با هدف از بین بردن کف در محل اصلی تشکیل آن، یعنی چاهک خوراکدهی تیکنر، نصب میشوند.
با توجه به اتصال ذرات جامد به حبابهای هوا، لازم است ذرات در نزدیکی چاهک از حبابها جدا شده و پیش از رسیدن به ناو سرریز، فرصت کافی برای تهنشینی داشته باشند. در غیر این صورت، ذراتی که در نزدیکی ناو سرریز از حباب جدا میشوند، تحت تأثیر جریان رو به سمت سرریز قرار گرفته و میتوانند وارد جریان سرریز شوند و کدورت آن را افزایش دهند. بنابراین، استفاده از سیستم پاشش شعاعی آب در ناحیه نزدیک به چاهک میتواند با از بین بردن کف و جدا کردن ذرات از حبابها، شرایط مناسبتری برای تهنشینی آنها فراهم کند.
در تیکنرهای مورد بررسی، دو مکانیزم نخست، شامل رینگ آب اسپری در اطراف تیکنر و افشانههای اردکی روی چاهک وجود دارد؛ اما مکانیزم سوم، یعنی سیستم پاشش شعاعی آب روی سطح تیکنر، وجود ندارد. (شکل ۶).

شکل ۶- روشهای از بین بردن کف در تیکنر
با توجه به نبود سیستم پاشش شعاعی در تیکنرهای مورد بررسی، بهمنظور ارزیابی امکان استفاده از این مکانیزم، بهصورت آزمایشی یک انشعاب از خط آب گرفته شد و آب بر سطح تیکنر پاشش گردید. همچنین، با توجه به وجود سولفید سدیم در سرریز تیکنرهای کارخانه مولیبدن، انشعابی از این جریان نیز گرفته شد و در کنار آب بهعنوان سیال پاشش مورد استفاده قرار گرفت تا عملکرد پاشش با این جریان نیز بررسی شود (شکل ۷).

شکل ۷- پاشش آب و سرریز سولفید سدیم بر روی تیکنر
پس از گذشت چندین ساعت از اجرای پاشش، تراکم کف در سطح تیکنر بهطور قابلتوجهی کاهش یافت. همانطور که در شکل ۸ مشاهده میشود، فاصله کف از لبه ناو سرریز از حدود ۱٫۵ متر به ۷ متر افزایش پیدا کرد که بیانگر کاهش تراکم و عقبنشینی قابلتوجه کف از ناحیه ناو سرریز در اثر اجرای پاشش شعاعی میباشد.

شکل ۸ -کاهش تراکم کف سطح تیکنر پس از پاشش آب و سولفید سدیم
بهمنظور اجرایی کردن این طرح، مطابق شکل ۹، یک ناو طراحی و ساخته شد. همچنین، اتصالات مربوط به آن با در نظر گرفتن شرایط لازم برای ایجاد جریان آرام در داخل ناو و پاشش یکنواخت سیال، تهیه و نصب گردید.

شکل۹ – طراحی و ساخت ناو لبریز شونده و انشعابات
از مزایای این ناو، امکان پاشش آرام و یکنواخت آب بر روی سطح کف میباشد. کف تشکیلشده در سطح تیکنر بهصورت دایرهای و همجهت با جریان موجود در سطح تیکنر حرکت میکند و در صورت پاشش آب با شدت و سرعت بالا، این حرکت مختل شده و کف از مسیر طبیعی خود خارج میشود. در چنین شرایطی، برای جمعآوری و هدایت کف به استفاده از تیغه جمعکننده نیاز خواهد بود.
همچنین، طراحی ناو بهگونهای است که آب بهصورت یکنواخت از بخشهای مختلف آن خارج شده و سطح بیشتری از تیکنر را تحت پوشش قرار میدهد. از طرف دیگر، در صورت تجمع رسوب، بهویژه هنگام استفاده از سرریز تیکنرهای کارخانه مولیبدن که دارای کدورت بالایی است، امکان شستوشو و رسوبزدایی ناو بهراحتی فراهم میباشد.
در شکل ۱۰، جانمایی این ناو در کنار پل دسترسی به مرکز تیکنر مشاهده میشود.

شکل ۱۰- جانمایی ناو لبریز شونده
طی بررسیها و پایشهای انجامشده و پس از چندین روز قرار داشتن این تجهیز در مدار، با توجه به کاهش چشمگیر و پایدار کف در سطح تیکنر (شکل ۱۱)، میزان کدورت آب سرریز تیکنر اندازهگیری شد. میزان کدورت آب سرریز پیش از اجرای تغییرات ۲۴۰ ppm بود که پس از اجرای طرح به ۱۴۰ ppm کاهش یافت؛ بنابراین، کدورت آب سرریز ۴۲ درصد کاهش پیدا کرد. همچنین، بر اساس محاسبات انجامشده، هدرروی سالانه کنسانتره از طریق جریان سرریز تیکنر از ۲۶۰ تن به ۱۵۱ تن کاهش یافت.

شکل ۱۱- قبل و بعد از راهاندازی سیستم پاشش شعاعی
پیشنهاد: انتقال آب سرریز تیکنرهای کارخانه مولیبدن به ابتدای ناو کنسانتره
سرریز تیکنرهای کارخانه مولیبدن با مقدار Eh = -560 میلیولت وارد ساختمان انتقال شماره ۱ شده و سپس به همراه بار برگشتی تهریز تیکنرهای مس–مولیبدن و جریان خروجی پمپهای کفشو، وارد تیکنرهای مس–مولیبدن میشود (شکل ۱۲).

شکل ۱۲- مسیر فعلی سرریز تیکنرهای کارخانه مولیبدن
با توجه به وجود مواد شیمیایی و مقدار مناسب Eh در این جریان، پیشنهاد میشود محل ورود آن به ابتدای مسیر انتقال کنسانتره به سمت تیکنرهای مس–مولیبدن منتقل شود؛ بهگونهای که سرریز تیکنرهای کارخانه مولیبدن در محل اختلاط کنسانترههای ضلع شمال و جنوب کارخانه پرعیارکنی شماره ۱ با یکدیگر، به جریان کنسانتره اضافه شود (شکل ۱۳). این تغییر مسیر موجب افزایش زمان تماس و اختلاط سرریز با پالپ پیش از ورود به تیکنر شده و میتواند به کاهش اثر مواد شیمیایی موجود در پالپ کمک کند.

شکل ۱۳- مسیر پیشنهادی سرریز تیکنرهای کارخانه مولیبدن
چاهک خوراکدهی تیکنرهای کنسانتره مس–مولیبدن شمال و جنوب از نوع سرندی است که به دلیل رسوبگرفتگی و مسدود شدن روزنههای آن، نیازمند توقف تیکنر به مدت یک شیفت و تمیزکاری ماهانه میباشد.
پیشنهاد میشود با تغییر نوع چاهک به ناو افشانهای، ضمن کاهش احتمال گرفتگی روزنهها، توزیع خوراک در چاهک و در نتیجه پخش بار در سطح تیکنر بهصورت یکنواختتری انجام شود. این تغییر میتواند با کاهش مشکلات ناشی از گرفتگی چاهک، شرایط مناسبتری برای توزیع و تهنشینی یکنواخت پالپ در تیکنر فراهم کند (شکل ۱۴).

شکل ۱۴- پیشنهاد تغییر نوع چاهک از سرندی به ناو افشانهای
)
این جلسه در تاریخ ۱۴۰۴/۱۰/۰۷ با موضوع «استانداردسازی راهبری مدار تیکنرهای باطله در مجتمع مس سرچشمه» برگزار شد. موضوعات مطرحشده شامل معرفی مدار تیکنرهای باطله، مشکلات تیکنرهای ۳ و ۵ و عوامل آن، مقایسه سیستم ساخت فلوکولانت تیکنر ۴ با تیکنرهای ۳ و ۵، بررسی پمپهای تزریق فلوکولانت تیکنرهای ۴ و ۵، اصلاح نقاط تزریق فلوکولانت تیکنر ۵ و اقدامات انجام شده، نتیجهگیری و جمعبندی بودند.
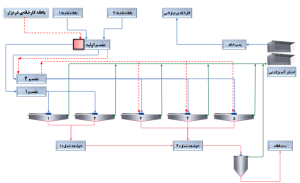
مجتمع مس سرچشمه دارای پنج تیکنر باطله با قطر ۱۲۱/۹ متر و با ارتفاع ۶/۴ متر در مرکز تیکنر است. باطله کارخانه پرعیارکنی یک و دو از طریق دو لوله با قطر ۱۲۱/۹ سانتیمتر بهصورت ثقلی به سمت مقسم اولیه هدایت میشود. این مخزن دارای دو خروجی است که در دهانه هر یک از آنها دریچهای برای تنظیم بار قرار داده شده است. هر یک از این خروجیها به لولههای ۱۲۱/۹ سانتیمتری دیگری متصل است که وارد مقسمهای ۱ و ۲ میشود (شکل ۱).
با تأسیس کارخانه دره زار، باطله آن از طریق یک لوله با قطر ۱۲۱/۹ سانتیمتر بهصورت ثقلی به سمت مقسم اولیه هدایت میشود و سپس بهصورت جداگانه، بهوسیله یک لوله خروجی با همان قطر، به سمت تقسیمکننده ۲ هدایت میگردد.
در مسیر تیکنرهای ۱ و ۲ تقسیمکننده شماره ۱ و در مسیر تیکنرهای ۳ و ۴ و ۵ تقسیمکننده شماره ۲ وجود دارد. تهریز تیکنرهای ۱ و ۲ به حوضچه شماره ۱ و تهریز تیکنرهای ۳، ۴ و ۵ به حوضچه شماره ۲ ریخته میشود. از این حوضچه مواد بهصورت ثقلی به سمت تیکنرهای خمیری و در نهایت به سد باطله هدایت میگردد.
آب سرریز تیکنرهای باطله به همراه آب برگشتی از تیکنرهای خمیری و آب برگشتی از سد باطله به سمت استخرها هدایت و سپس از آنجا به کارخانههای پرعیارکنی ارسال میشود.

شکل ۱: معرفی مدار تیکنرهای باطله
همانطور که اشاره شد باطله کارخانه درهزار به تیکنرهای ۳، ۴ و ۵ اضافه میشود. طبق پایشهای انجام شده تیکنر شماره ۴ عملکرد بهتری نسبت به تیکنرهای ۳ و ۵ دارد (شکل ۲).
از مشکلات تیکنر شماره ۵ وجود کدورت مقطعی آب شفاف در سطح تیکنر است (شکل ۳). یکی از مهمترین عوامل ایجاد این مشکل آمادهسازی نامناسب فلوکولانت است.

شکل ۲: سطح شفاف تیکنر ۴

شکل ۳: کدورت مقطعی آب شفاف درسطح تیکنر ۵
عوامل موثر بر آمادهسازی مناسب فلوکولانت:
- زمان آمادهسازی فلوکولانت.
به منظور باز شدگی کامل زنجیرههای فلوکولانت و به حداکثر رساندن طول و کارایی آن، نیاز به زمان آمادهسازی مناسبی است.
- غلظت آمادهسازی و تزریق فلوکولانت:
در مخازن، فلوکولانت با غلظت بالاتری آمادهسازی شده و پس از رقیقسازی به تیکنر تزریق میشود.
غلظت آمادهسازی بالاتر است. درصورتی که با غلظت تزریق، آمادهسازی انجام شود نیاز به مخازن و حجم بیشتری است.
پس از رقیقسازی، فلوکلولانت به تیکنر ترزیق میگردد. رقیقسازی به جهت توزیع یکنواخت فلوکولانت در پالپ، افزایش برخورد فلوکولانت با ذرات و جلوگیری از تخریب زنجیرهها، صورت میگیرد.
- نرخ افزودن فلوکولانت خشک به آب:
هرچه فلوکولانت آهسته و دانه دانه به آب اضافه شود کارایی بیشتری را به دنبال دارد.
اگر فلوکولانت یکباره به آب اضافه گردد باعث تشکیل لکه میشود. منظور از لکه تجمعی از فلوکولانت است. به دلیل افزودن یکباره فلوکولانت خشک به آب، لایههای بیرونی فلوکولانت با سطح آب تماس پیدا کرده و باعث جلوگیری از نفوذ آب به داخل هسته آن میگردد. در این حالت آمادهسازی، بخشی از فلوکولانت تهیه شده ژلهای شده و به دلیل کامل باز نشدن زنجیرههای فلوکولانت در لکهها، افزایش مصرف فلوکولانت را به دنبال دارد.
- سرعت چرخش همزن:
سرعت چرخش همزن در فرآیند آمادهسازی فلوکولانت بر دو عامل اثرگذار است. از یک سو باید به حدی باشد که زنجیرههای پلیمری به طور کامل باز شوند و از سوی دیگر باید از تخریب این زنجیرههای بلند و شکننده جلوگیری کند. به همین دلیل، سرعت همزن در مخازن متوالی نباید یکسان باشد؛ چرا که پس از باز شدن کامل زنجیرهها در مراحل اولیه، ساختار آنها در مقابل تنشهای برشی حساستر میشود و به منظور حفظ یکپارچگی زنجیرهها، سرعت چرخش در مخزن نهایی باید کمتر از مخازن قبلی تنظیم شود.
فلوکولانت، به عنوان یک پلیمر محلول در آب با وزن مولکولی بالا، میتواند فرآیند آبگیری را به طور مؤثری بهبود بخشد؛ اما برای دستیابی به کارایی مطلوب، نیازمند اختصاص زمان کافی برای باز شدن تدریجی زنجیرههای پلیمری خود است. بر اساس تئوری اوون و همکاران (شکل ۴)، این فرآیند باز شدن در سه مرحله صورت میپذیرد: ابتدا بلافاصله پس از افزودن فلوکولانت به آب، زنجیرهها در حالت جمعشده قرار دارند. با گذشت زمان ناکافی، زنجیرهها تنها تا حدی باز میشوند که منجر به تشکیل لکه و در نتیجه ایجاد یک محیط ناهمگن با ویسکوزیتههای موضعی متفاوت (حالت دو فازی) میگردد. این ناهمگنی سبب کاهش کارایی فلوکولانت و در نهایت افزایش مصرف آن میشود. تنها با اختصاص زمان آمادهسازی مناسب، زنجیرهها به طور کامل و یکنواخت باز شده و فلوکولانت برای استفاده بهینه آماده میشود.

شکل ۴: تئوری اوون و همکاران (۲۰۰۹). نحوه بازشدن زنجیره فلوکولانت
هدف از افزودن فلوکولانت، یکسانسازی سرعت تهنشینی ذرات با دانهبندی وسیع است تا تمامی آنها با سرعتی مشابه تهنشین شده و خط گل مناسبی تشکیل شود.
با توجه به شکل (۵)، سیستم فلوکولانتسازی تیکنرهای ۳ و ۵ شامل سه مخزن آمادهساز با قطر ۲٫۱۰ متر و ارتفاع ۲٫۰ متر است. فرآیند به این صورت آغاز میشود که فلوکولانت خشک به داخل یک مخزن ذخیره اولیه با ظرفیت ۷۵۰ کیلوگرم تخلیه شده و سپس توسط یک مارپیچ خوراکدهنده به تدریج به داخل یک قیف منتقل میگردد؛ در این مرحله، فلوکولانت با آب مخلوط شده و به کمک اختلاف فشار به مخازن آمادهسازی منتقل میشود. این مرحله به صورت ناپیوسته و آمادهسازی فلوکولانت با غلظت ۰٫۲ درصد انجام میپذیرد. برای افزایش زمان ماند و جلوگیری از پدیده میانبر زنی جریان، از تیغههای نوسانگیر (baffle) استفاده شده است. مخزن سوم مجهز به دو سطحسنج است که آغاز و توقف سیکل آمادهسازی را بر اساس سطح موجود کنترل میکند؛ به طوری که با رسیدن سطح به حداقل، عملیات آمادهسازی شروع شده و تا رسیدن به سطح حداکثر ادامه مییابد. در کنار این مخزن، یک شاخص نصب شده که از طریق آن میتوان دبی پمپ را در سرعت مشخصی محاسبه کرد. در صورت وجود لکههای ژلهای ناشی از انحلال ناقص، ویسکوزیته موضعی افزایش یافته و دبی ارسالی در همان سرعت کاهش مییابد که این تغییر به عنوان نشانهای از وجود لکه شناسایی میشود. این شاخص همچنین امکان مشاهده سطح مایع در مخزن را نیز فراهم میکند. در نهایت، پمپهای تزریق متصل به مخزن سوم، محلول را به یک مخلوطکننده ثابت منتقل کرده و پس از رقیقسازی نهایی، فلوکولانت با غلظت ۰٫۰۴ درصد به تیکنر تزریق میشود.

شکل ۵: شماتیک و معرفی سیستم ساخت فلوکولانت
باتوجه به اینکه تیکنر ۴ عملکرد بهتری داشته است، دوره آمادهسازی فلوکولانت در سیستم ساخت تیکنرهای ۳ و ۵ و سیستم ساخت تیکنر ۴ مورد بررسی قرار گرفت (جدول ۱ و ۲).
جدول ۱: دوره آمادهسازی فلوکولانت تیکنرهای ۳ و ۵
فاصله بین شروع هر دو دوره برابر با ۸ دقیقه است.
جدول ۲: دوره آمادهسازی فلوکولانت تیکنر ۴
فاصله بین شروع هر دو دوره برابر با ۱۰ دقیقه است.
همانطور که مشخص است، زمان افزودن فلوکولانت خشک به آب در سیستم ساخت فلوکولانت تیکنر ۴ برابر ۱۵۹ ثانیه (بیشتر از زمان افزودن فلوکولانت خشک به آب در سیستم ۳ و ۵) است.
به دلیل اینکه در هر دو سیستم از ۳ مخزن استفاده میشود، حجم کل در هردو سیستم برابر با ۱۷٫۵ مترمکعب است.
طبق جدول ۳، زمان ماند هردو سیستم محاسبه شد.
جدول ۳: زمان آمادهسازی فلوکولانت تیکنرهای ۳، ۵ و ۴

بررسیها نشان میدهد که در صورت کاهش غلظت آمادهسازی فلوکولانت در سیستم تیکنرهای ۳ و ۵ از ۰٫۲ درصد به ۰٫۱۳ درصد (مطابق با سیستم تیکنر ۴)، زمان ماند فلوکولانت از مقدار فعلی به حدود ۹۰ دقیقه کاهش خواهد یافت. همچنین با افزودن یک مخزن دیگر به این سیستم، زمان ماند از ۱۱۲ دقیقه به ۱۵۰ دقیقه افزایش پیدا میکند. این تغییرات زمان ماند بهطور مستقیم بر کیفیت باز شدن زنجیرههای پلیمری اثر گذاشته؛ به طوری که زمان کوتاهتر ممکن است فرآیند آمادهسازی را ناقص کند، در حالی که زمان طولانیتر میتواند به باز شدن کامل و یکنواخت زنجیرهها کمک نماید.
طبق زمانهای ماند به دستآمده و با توجه به توصیه کاتالوگ فلوکولانت مبنی بر زمان آمادهسازی ۹۰ دقیقه، آزمایشی در شرایط آزمایشگاهی با غلظت ۰٫۲ درصد و در دو بازه زمانی ۹۰ و ۱۵۰ دقیقه انجام شد. پس از گذشت هر زمان، فلوکولانتها بر روی سرند ریخته و میزان لکههای ژلهای موجود در آنها بررسی گردید. نتایج نشان داد که در زمان آمادهسازی ۹۰ دقیقه، لکههای تجمعیافته بهوضوح بیشتر بودند، در حالی که با افزایش زمان به ۱۵۰ دقیقه، مقدار این لکهها کاهش یافت.
همانطور که اشاره شد، آمادهسازی نامناسب فلوکولانت میتواند از عوامل مهم ایجاد کدورت مقطعی در آب شفاف باشد. بهمنظور مقایسه عملکرد فلوکولانت آمادهشده در صنعت با نمونه آزمایشگاهی، از همان فلوکولانت و با شرایط یکسان صنعتی (غلظت آمادهسازی ۰٫۲ درصد، غلظت تزریق ۰٫۰۴ درصد و زمان آمادهسازی ۱۱۲ دقیقه) در آزمایشگاه تهیه شد. آزمایش تهنشینی با دو نمونه انجام گرفت: نمونه آزمایشگاهی با مقدار ۸ گرم بر تن و نمونه صنعتی با مقدار ۱۰ گرم بر تن. مطابق (شکل ۶) که ارتفاع گل (سانتیمتر) را بر حسب زمان (ثانیه) نشان میدهد، شیب منحنی مربوط به فلوکولانت آزمایشگاهی (منحنی سبز) نسبت به منحنی صنعتی (منحنی قرمز) بیشتر است که نشاندهنده سرعت تهنشینی بالاتر و در نتیجه شفافیت بهتر آب سرریز در نمونه آزمایشگاهی است. همچنین پس از مدت زمان یکسان، ارتفاع گل در منحنی سبز پایینتر است که بیانگر درصد جامد بیشتر و آب محبوس شده کمتر در ساختار گل میباشد. این نتایج حاکی از تأثیر مثبت آمادهسازی دقیقتر در آزمایشگاه بر کارایی فلوکولانت است.

شکل ۶: مقایسه کارایی فلوکولانت صنعتی و آزمایشگاهی
در آزمایش دیگری، تأثیر مدت زمان افزودن فلوکولانت خشک به آب بر عملکرد نهایی آن مورد بررسی قرار گرفت. این آزمون در شرایط کاملاً یکسان (از نظر غلظت آمادهسازی، غلظت تزریق و زمان آمادهسازی) و با استفاده از یک نوع فلوکولانت انجام شد. مطابق (شکل ۷) که ارتفاع گل (سانتیمتر) را بر حسب زمان (ثانیه) نمایش میدهد، منحنی سبز مربوط به افزودن تدریجی فلوکولانت در مدت ۱۲۰ ثانیه و منحنی قرمز مربوط به افزودن سریع آن در ۱۰ ثانیه است.
بر اساس نتایج، شیب بیشتر منحنی سبز نشاندهنده سرعت تهنشینی بالاتر در روش افزودن تدریجی است. همچنین، ارتفاع نهایی گل در این روش پس از مدت زمان یکسان، کمتر از حالت افزودن سریع میباشد. این بهبود عملکرد را میتوان به جلوگیری از تشکیل لکه و توزیع یکنواختتر زنجیرههای پلیمری در طول زمان افزودن طولانیتر نسبت داد که در نهایت کارایی فرآیند تهنشینی را افزایش میدهد.

شکل ۷: نتایج آزمایش تهنشینی با زمان افزودن متفاوت فلوکولانت
در آزمایش دیگری، تأثیر زمان آمادهسازی بر عملکرد فلوکولانت در شرایط با غلظت بالاتر مورد بررسی قرار گرفت. بدین منظور، تست تهنشینی با غلظت آمادهسازی ۰٫۵ درصد و غلظت تزریق ۰٫۲ درصد در دو بازه زمانی ۱۱۰ و ۱۵۰ دقیقه انجام شد. مطابق (شکل ۸) که ارتفاع گل (سانتیمتر) را بر حسب زمان (ثانیه) نشان میدهد، منحنی سبز رنگ مربوط به زمان آمادهسازی ۱۵۰ دقیقه و منحنی قرمز رنگ مربوط به زمان ۱۱۰ دقیقه است. شیب بیشتر منحنی سبز حاکی از سرعت تهنشینی بالاتر در زمان آمادهسازی طولانیتر است که منجر به شفافیت بهتر آب سرریز میشود. همچنین، ارتفاع گل در زمان یکسان برای نمونه با آمادهسازی ۱۵۰ دقیقه کمتر است که نشاندهنده درصد جامد بالاتر و آب محبوس شده کمتر در ساختار گل میباشد. این نتایج تأکید میکند که حتی در غلظتهای بالاتر، تأمین زمان کافی برای آمادهسازی، نقش تعیینکنندهای در دستیابی به بازدهی مطلوب فلوکولانت دارد.

شکل ۸: نتایج آزمایش تهنشینی فلوکولانت در زمان ماندهای متفاوت
پس از بررسی نحوه آمادهسازی فلوکولانت، به تحلیل پمپهای تزریق آن در تیکنرهای ۴ و ۵ پرداخته میشود. در تیکنر ۴ از دو پمپ بزرگ استفاده میگردد که یکی در مدار و دیگری به صورت آمادهبهکار (Standby) قرار دارد (شکل ۹). در مقابل، تیکنر ۵ مجهز به چهار پمپ کوچک است که همگی به صورت همزمان در مدار قرار دارند (شکل ۱۰).

شکل ۹: پمپ تزریق فلوکولانت تیکنر ۴

شکل ۱۰: پمپ تزریق فلوکولانت تیکنر ۳ و ۵
این تفاوت، چالشهای عملیاتی مشخصی را ایجاد میکند که از جمله میتوان به موارد زیر اشاره کرد:
– نیاز به حضور مداوم هر چهار پمپ در مدار: در صورت خرابی هر یک از پمپها، از ظرفیت پمپهای تزریق تیکنر ۳ به عنوان پشتیبان استفاده میشود.
– هزینه بالای تعمیرات و نگهداری این پمپها.
– محدودیت در افزایش دبی تزریق: در مواقعی که ماهیت خاک ورودی به تیکنر تغییر کرده و به سمت خاکهای رسی تمایل یابد، امکان افزایش دبی برای تطبیق با شرایط جدید وجود ندارد.
جدول ۴: مشخصات پمپهای تزریق فلوکولانت تیکنرهای ۴ و ۵

بر اساس بررسیهای انجامشده، به منظور بهبود قابلیت اطمینان سیستم، تهیه یک پمپ بزرگ برای تیکنر ۵ و همچنین یک پمپ آمادهبهکار مشترک برای پشتیبانی از پمپ تیکنرهای ۳ و ۵ ضروری است؛ چرا که در حال حاضر تیکنر ۳ تنها دارای یک پمپ فعال بوده و در صورت بروز خرابی، جایگزینی برای آن وجود ندارد.
پس از بررسی مباحث آمادهسازی و پمپهای تزریق فلوکولانت، به چالشهای مربوط به نقاط تزریق فلوکولانت در چاهک تیکنر ۵ پرداخته میشود. در این تیکنر، فلوکولانت از طریق ۹ نقطه تزریق میگردد. با توجه به اینکه محل برخورد بار ورودی به چاهک در سمت راست و موقعیت ساعت ۲ واقع شده است، بهترین نقطه برای افزایش احتمال برخورد ذرات با فلوکولانت، همین موقعیت میباشد؛ در حالی که پیش از این در آن نقطه تزریقی انجام نمیشد (شکل ۱۱). از این رو، یکی از اقدامات اصلاحی، انتقال نقطه تزریق از موقعیت ساعت ۱۲ (در گذشته محل برخورد بار بود) به موقعیت ساعت ۲ است (شکل ۱۲).

شکل ۱۱: محل برخورد بار در چاهک تیکنر ۵

شکل ۱۲: اصلاح نقطه تزریق فلوکولانت در چاهک تیکنر ۵
همچنین، با توجه به بیشتر بودن دبی جریان در سمت چپ چاهک، برای توزیع مناسبتر فلوکولانت و بهبود اختلاط، لازم است دو نقطه تزریق دیگر در سمت چپ جریان اضافه شده و تعداد کل نقاط از ۹ به ۱۱ افزایش یابد. این تغییر موجب بهبود پوشش تزریق و تماس مؤثرتر فلوکولانت با ذرات میشود (شکل ۱۳).

شکل ۱۳: افزایش نقاط تزریق فلوکولانت در چاهک تیکنر ۵
با این حال، به دلیل اضافه شدن باطله کارخانه درهزار به مدار این تیکنرها، امکان خارج کردن تیکنر از مدار و اجرای تغییرات ذکر شده در شرایط عادی وجود ندارد.
)

این جلسه در تاریخ ۱۶/۰۶/۱۴۰۴ با موضوع «استانداردسازی راهبری مدار تیکنرهای باطله در مجتمع مس سرچشمه» برگزار شد. موضوعات مطرحشده شامل معرفی مدار تیکنرهای باطله، بررسی سیستم ساخت فلوکولانت تیکنرهای ۳ و ۵، وضعیت خوراکدهی به تیکنر ۳ و مشکلات به وجود آمده، و در نهایت خلاصه و نتیجهگیری بودند.
در مجتمع مس سرچشمه از پنج تیکنر باطله استفاده میشود که قطر آنها ۱۲۱٫۹ متر و ارتفاع آنها در مرکز تیکنر ۶٫۴ متر است. باطله کارخانه پرعیارکنی از طریق دو لوله با قطر ۱۲۱٫۹ سانتیمتر بهصورت ثقلی به سمت مقسم اولیه هدایت میشود. این مخزن دارای دو خروجی است که در دهانه هر یک از آنها یک دریچه برای تنظیم بار قرار داده شده است. هر یک از این خروجیها به لولههای ۱۲۱٫۹ سانتیمتری دیگری متصل است که وارد مقسمهای ۱ و ۲ میشود (شکل ۱).
با تأسیس کارخانه دره زار، باطله آن از طریق یک لوله با قطر ۱۲۱٫۹ سانتیمتر بهصورت ثقلی به سمت مقسم اولیه هدایت میشود و سپس بهصورت جداگانه، بهوسیله یک لوله خروجی با قطر ۱۲۱٫۹ سانتیمتر، به سمت تقسیمکننده ۲ هدایت میگردد.
در مسیر تیکنرهای ۱ و ۲ تقسیمکننده شماره ۱ و در مسیر تیکنرهای ۳ و ۴ و ۵ تقسیمکننده شماره ۲ وجود دارد. تهریز تیکنرهای ۱ و ۲ به حوضچه شماره ۱ و تهریز تیکنرهای ۳ و ۴ و ۵ به حوضچه شماره ۲ ریخته میشود و پس از آن، مواد بهصورت ثقلی به سمت تیکنرهای خمیری و در نهایت سد باطله هدایت میگردد.
آب سرریز تیکنرهای باطله به همراه آب برگشتی از تیکنرهای خمیری به سمت استخرهای آب برگشتی هدایت و سپس از آنجا به کارخانه پرعیارکنی ارسال میشود.
شکل ۱: معرفی مدار تیکنرهای باطله
نکات کلیدی آمادهسازی فلوکولانت
نحوه اضافهکردن فلوکولانت عامل بسیار تأثیرگذاری در عملکرد تیکنر است. فلوکولانت سرعت تهنشینی ذرات را افزایش داده و باعث شفافشدن سرریز تیکنر و افزایش ظرفیت آن میشود. قبل از اینکه فلوکولانت به تیکنرها اضافه شود باید بهخوبی آمادهسازی شده باشد. در مجتمع مس سرچشمه یک ساختمان آمادهسازی فلوکولانت برای تیکنرهای باطله ۱ و ۲ و دو سیستم دیگر نیز برای تیکنرهای ۳ و ۴ و ۵ وجود دارد که در ساختمان دیگری قرار دارد.
عوامل مؤثر در آمادهسازی مطلوب فلوکولانت
عواملی که باعث آمادهسازی مطلوب و مناسب فلوکولانت میشود عبارتاند از:
- زمان آمادهسازی
- نرخ برش (سرعت چرخش همزن)
- غلظت محلول (برای راحتتر پخششدن ذرات)
- نرخ اضافهکردن فلوکولانت خشک به آب
زمان آمادهسازی
فلوکولانت دارای وزن مولکولی زیادی است و نیاز دارد زمانی به آن داده شود تا زنجیرههای آن از هم باز شود. باتوجهبه شکل ۲، اگر زمان آمادهسازی فلوکولانت کم باشد، زنجیرههای آن بهصورت کامل از هم باز نمیشود و لکه یا چشم ماهی زیاد شده و باعث کاهش کارایی میگردد. اگر زمان آمادهسازی زیاد شود، به دلیل شکننده و بلند بودن زنجیرهها و هیدراته شدن آنها، کارایی نیز کاهش پیدا میکند. در نتیجه زمان ماند فلوکولانت در تانک باید در مقدار بهینه باشد تا کارایی حداکثری حاصل شود.
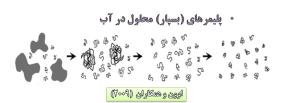
شکل ۲: تئوری اوون و همکاران (۲۰۰۹). نحوه بازشدن زنجیره فلوکولانت
هدف از اضافهکردن فلوکولانت یکسانسازی سرعت تهنشینی ذرات برای تشکیل خط گل است؛ زیرا دانهبندی وسیع است و باید بتوان همه ذرات را با سرعت یکسان تهنشین کرد تا خط گل مناسب ایجاد شود.
نرخ برش (سرعت چرخش همزن rpm)
سرعت چرخش همزن در تشکیل زنجیرههای فلوکولانت بسیار تأثیرگذار است. سرعت چرخش همزن در تانکهای آمادهساز اولیه باید بیشتر از سرعت چرخش همزن در تانک آمادهساز آخر باشد؛ زیرا در ابتدا برای باز شدن زنجیره فلوکولانت از یکدیگر، سرعت باید بیشتر باشد تا شاهد لکه یا چشم ماهی نباشیم و در انتها به دلیل باز شدن کامل زنجیره و شکننده بودن آن، سرعت باید کمتر باشد.
غلظت محلول (برای راحتتر پخششدن ذرات)
غلظت محلول باید در حد بهینه باشد. اگر محلول خیلی رقیق باشد، تعداد تانک زیاد میشود و اگر بیش از حد باشد، فضای کافی برای باز شدن زنجیره را ندارد و زنجیرهها در یکدیگر قفل میشوند. پس در ابتدا محلول را با یک غلظت معین آمادهسازی میکنیم و برای اینکه بتواند در برگیرنده همه ذرات باشد و همه ذرات را پوشش دهد، به آن آب اضافه میکنیم تا اندکی رقیقتر شود.
نرخ اضافهکردن فلوکولانت خشک به آب
هرچه فلوکولانت دانهدانه اضافه شود، آب به آن نفوذ کرده و باعث باز شدن زنجیره فلوکولانت میشود؛ اما اگر یکباره ریخته شود باعث میشود که آب به آن نفوذ نکرده و تشکیل لکه بدهد. سیکل آب و فلوکولانت باید بهگونهای باشد که آب ابتدا بیاید، سپس مواد اضافه شود و مدتی پس از قطعشدن مواد، اضافهکردن آب ادامه داشته باشد تا گرفتگی لوله کاهش یابد.
آمادهسازی نامناسب فلوکولانت
آمادهسازی نامناسب فلوکولانت باعث وجود مشکلاتی میشود که شامل
- عدم کارایی مناسب
- مصرف بالا
- کدرشدن سرریز
- با آمادهسازی نامناسب فلوکولانت و افزایش مقدار فلوکولانت، ذرات ریز در مرکز تهنشین نشده و در سطح تیکنر پخش میشوند که باعث کدرشدن آب سرریز و بههمخوردگی سطح تیکنر میشود (شکل ۳).
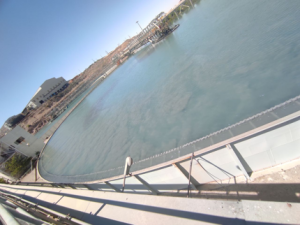
شکل ۳: بهم خوردگی سطح تیکنر
- کاهش دانسیته تهریز
- یکی از اثرات آمادهسازی نامناسب فلوکولانت، کاهش میزان آبگیری و دانسیته تهریز است؛ زیرا فلاکهای تشکیل شده درشت هستند و میزان آب بیشتری را در خود حبس میکنند که همین باعث کاهش دانسیته میشود. ساختار فلاک هرچه فشردهتر باشد، میزان دانسیته افزایش پیدا میکند.
معرفی سیستم ساخت فلوکولانت
ابتدا فلوکولانت خشک به داخل یک مخزن و سپس با استفاده از یک مارپیچ به داخل قیف ریخته میشود. داخل قیف فلوکولانت با آب مخلوط شده و سپس از طریق اختلاف فشار به داخل تانکهای آمادهساز منتقل میشود. قطر تانکهای آمادهسازی فلوکولانت مجتمع مس سرچشمه ۱/۲ متر و ارتفاع آنها ۲ متر است. برای افزایش زمان ماند و جلوگیری از میانبر زدن مواد، از تیغههای نوسان گیر (Baffle) استفاده میشود. در تانک آخر، با استفاده از سنسور سطحسنج، هنگامی که سطح به حداقل میرسد، آمادهسازی فلوکولانت آغاز شده و تا لحظهای که سطح به حداکثر برسد، سیکل آمادهسازی ادامه مییابد. در کنار تانک آمادهساز آخر، یک شاخص وجود دارد که با استفاده از آن میتوان دبی پمپ را در آن سرعت به دست آورد و زمانی که لکه وجود داشته باشد، به دلیل ویسکوزیته بالای آن، در همان سرعت مشخص، دبی کمتری ارسال میشود و از این روش متوجه وجود لکه میشویم (شکل ۴).
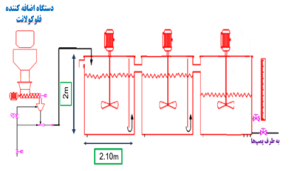
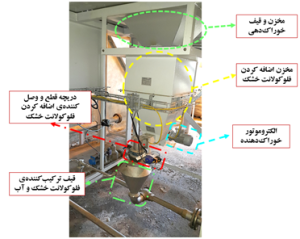
شکل ۴: شماتیک و معرفی سیستم ساخت فلوکولانت
تانکهای ساخت و تزریق فلوکولانت تیکنر ۳ و ۵
در مجتمع مس سرچشمه برای ساخت فلوکولانت تیکنرهای ۳ و ۵ از سه تانک آمادهساز استفاده میشود. همانطور که گفته شد قطر آنها ۱/۲ متر و ارتفاع آنها ۲ متر میباشد.
مشکلات سیستم ساخت فلوکولانت تیکنرهای ۳ و ۵
- نداشتن زمان ماند کافی درون تانکها
- عدم تشکیل زنجیره فلوکولانت
- کاهش کارایی پلیمر در تهنشینی مواد
- نامشخص بودن خط گل
- نبود سیستم اندازهگیری (دبیسنج) برای آب رقیقساز
آب اضافه شده به سیستم اندازهگیری نمیشود و بهصورت تجربی اضافه میگردد که استفاده از دبیسنج برای مشخص نمودن میزان آب جهت جلوگیری از تغییر غلظت ساخت فلوکولانت مهم است.
مقایسه محل برخورد بار درون چاهک تیکنر ۳ و ۴
محل برخورد بار درون چاهک تیکنر ۴ در مرکز چاهک و در ساعت ۱۲ میباشد که به صورت اصولی میباشد اما در تیکنر ۳ بار در نقطه مرکزی و ساعت ۱۲ با هم برخورد نمیکنند بلکه بار در یک سمت چاهک و در ساعت ۲ با یکدیگر برخورد میکنند (شکل ۵).
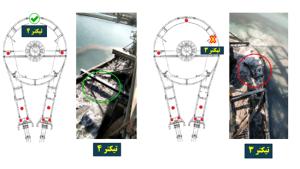
شکل ۵: مقایسه محل برخورد بار درون چاهک تیکنر ۳ و ۴
مشکلات تیکنر ۳
- ورود بار بیشتر در یک سمت از چاهک خوراکدهی
باعث تهنشین نشدن بار درون چاهک و راهیابی آن به سمت سرریز تیکنر میشود.
- نشست بار بهصورت یکطرفه داخل تیکنر و ایجاد نوسان در گشتاور
به پاروها و چرخدندههای تیکنر فشار بسیاری وارد میکند.
- اختلاف ارتفاع بین پاروهای تیکنر (۱۴ سانتیمتر)
خلاصه و جمعبندی
سیستم ساخت فلوکولانت تیکنرهای باطله ۳ و ۵ مورد بررسی قرار گرفت. با توجه به ورود باطلهی کارخانهی درهزار به تیکنرهای ۳، ۴ و ۵ و کمتر شدن زمان ماند درون تانکهای ساخت فلوکولانت تیکنر ۳ و ۵ ابتدا وضعیت ساخت فلوکولانت با غلظت ۰٫۵ درصد (۵ گرم بر لیتر) مورد بررسی قرار میگیرد. در غیر این صورت، نیاز به اضافه نمودن مخزن جدید به جهت بیشتر کردن زمان ماند میباشد.
بار ورودی به چاهک خوراکدهی تیکنر ۳ باطله باید به صورت متناسب از دو طرف چاهک وارد گردد. به دلیل هم تراز نبودن شلوارکی درون چاهک بار از یک سمت بیشتر از سمت دیگر وارد میگردد که این امر موجب نشست بار در یک طرف تیکنر میشود. قرارگیری بار زیاد در یک طرف موجب فشار زیاد به سیستم انتقال نیرویی تیکنر میگردد.
)
آخرین نظرات
امیرحسین مهدیان در: چهارصد و هشتاد و ششمین جلسه هفتگی مرکز تحقیقات فرآوری مواد کاشیگر (استانداردسازی راهبری مدار کارخانه مولیبدن)
با سلام و احترام. تشکر از شما و راهنمایی شما. بله امولسیون گازوئیل و آب باعث بهت ...
امین حبیبی در: چهارصد و هشتاد و ششمین جلسه هفتگی مرکز تحقیقات فرآوری مواد کاشیگر (استانداردسازی راهبری مدار کارخانه مولیبدن)
سلام وقت بخیر و خداقوّت. بسیار کار ارزشمندی انجام شده. فقط بررسی تاثیر یک تغییر ...
میلاد کریمی در: مجموعه کتب استانداردسازی راهبری کارخانهها از طریق بازرسی فرآیند
عالی ...
مهدی غروی در: انتخاب دکتر صمد بنیسی به عنوان هیات علمی برگزیده در همکاری با جامعه و صنعت در سال ۱۴۰۴ از سوی وزارت علوم، تحقیقات و فناوری
توفیقات استاد عزیز و گرامی روزافزون باد ...
m.talebiyazd@gmail.com در: جلسه هفتگی استانداردسازی فرآیندها در کارخانه گلگهر: عیب یابی فرآیندی سلولهای فلوتاسیون ومکو خطوط تولید کنسانتره ۵، ۶ و ۷ شرکت معدنی و صنعتی گلگهر
سلام وقت بخیر . پی اچ آب فلوتاسیون کارگاه ( جهت استخراج فلز ) باس بالای ۹ باشه . ...